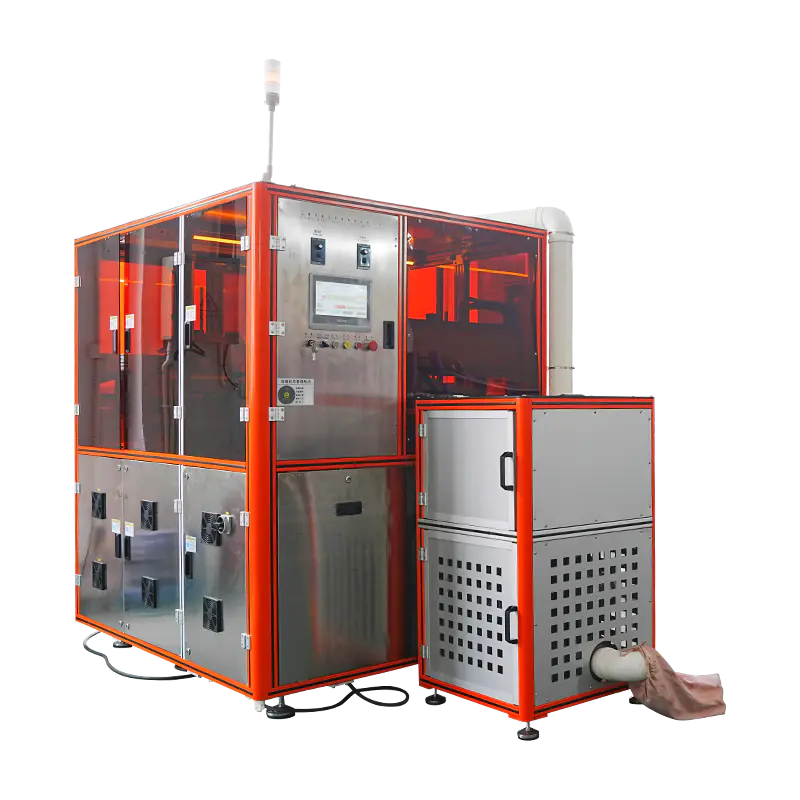
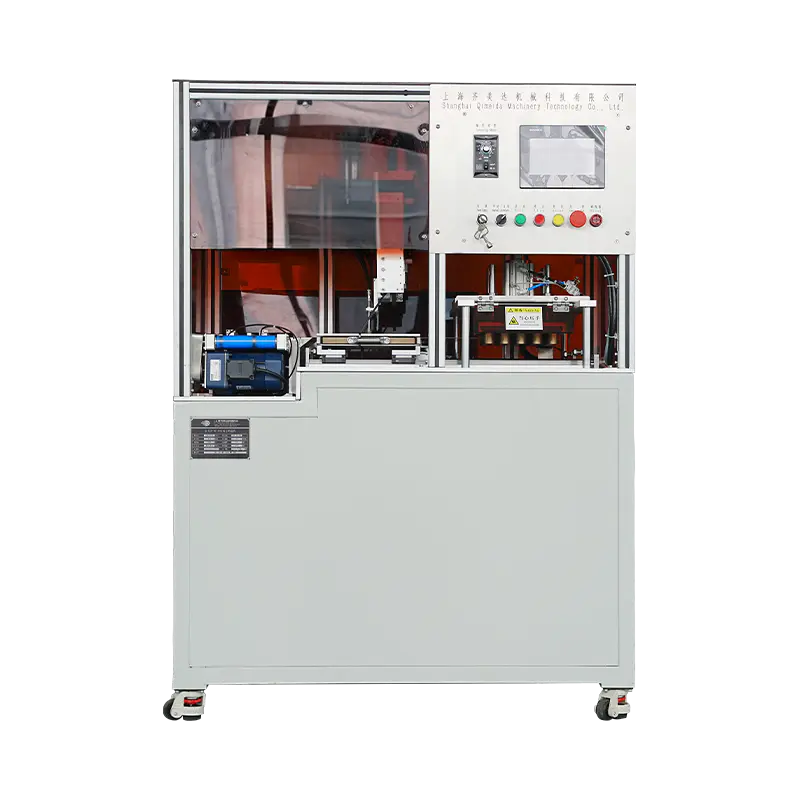
Machine de pressage automatique de fard à joues
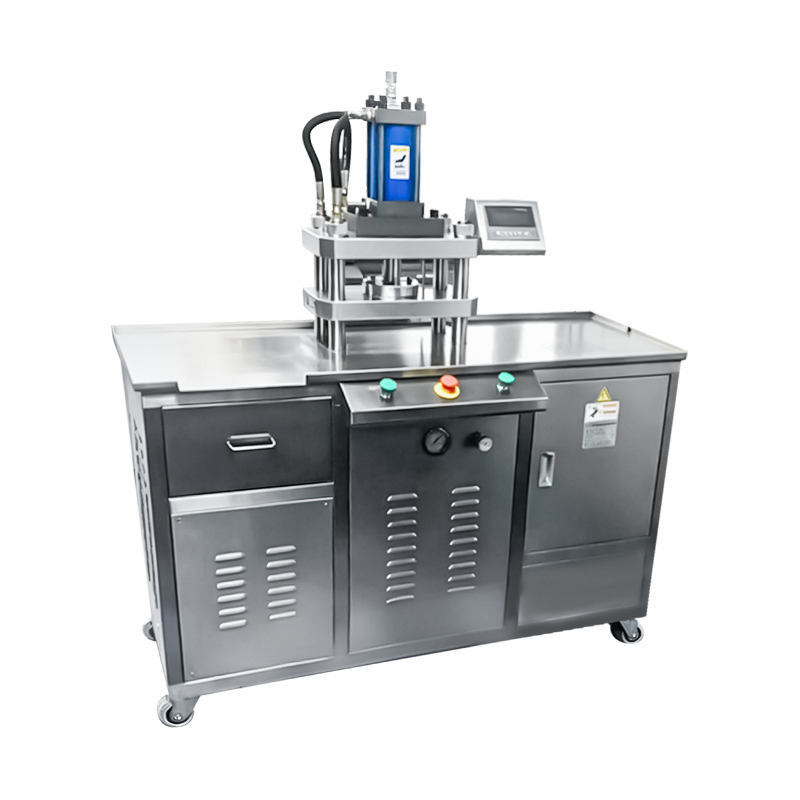
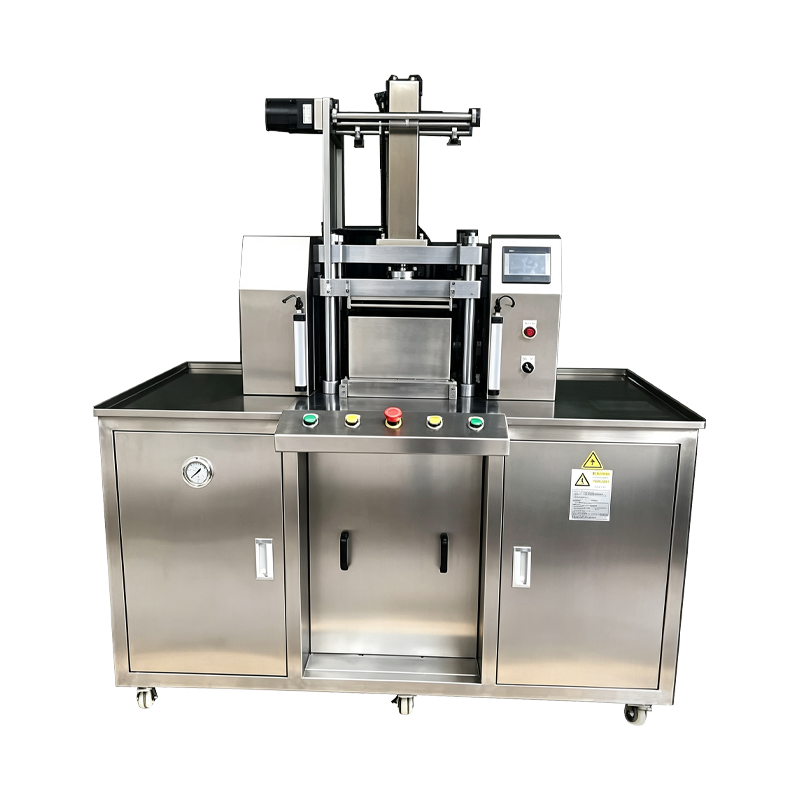
Une plate-forme de pressage configurée pour la production de fards à joues et de poudres pour le visage, couvrant les formats en forme de dôme, plats et en relief. La machine automatise l'alimentation des bacs, le dosage de la poudre, le compactage et l'éjection en un seul cycle, avec un contrôle basé sur la recette du poids de remplissage, de la force de pressage et du temps de séjour. Appliqué aux tirages à teinte unique, à la production de gammes de teintes multiples et aux formats de palettes de fard à joues liées par palette.
Pan Feed
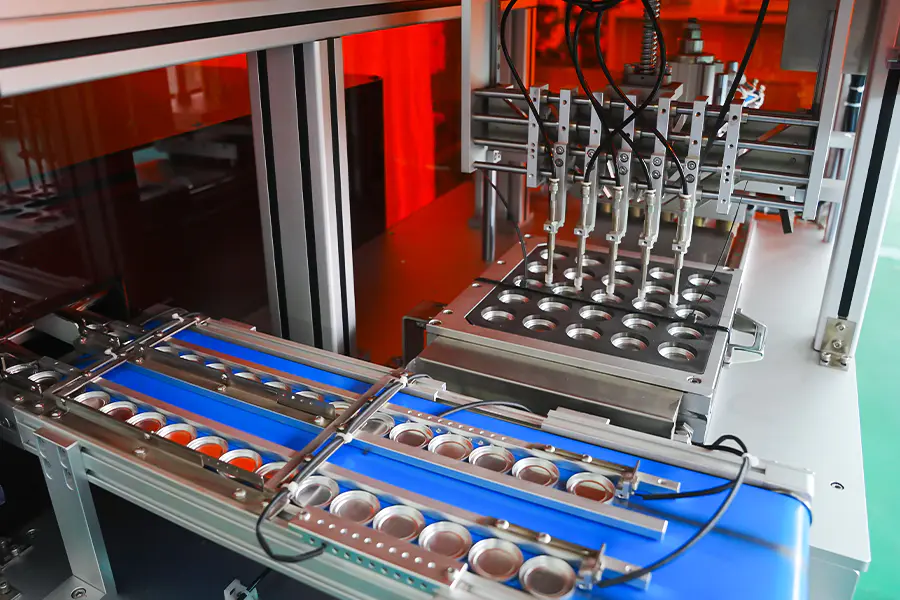
Les bacs à fard à joues sont présentés à partir d'un chargeur de magasin ou de plateau dans la plaque d'indexation. La présence et l'orientation du bac sont confirmées par le capteur avant l'avancement du cycle.
Powder Dose
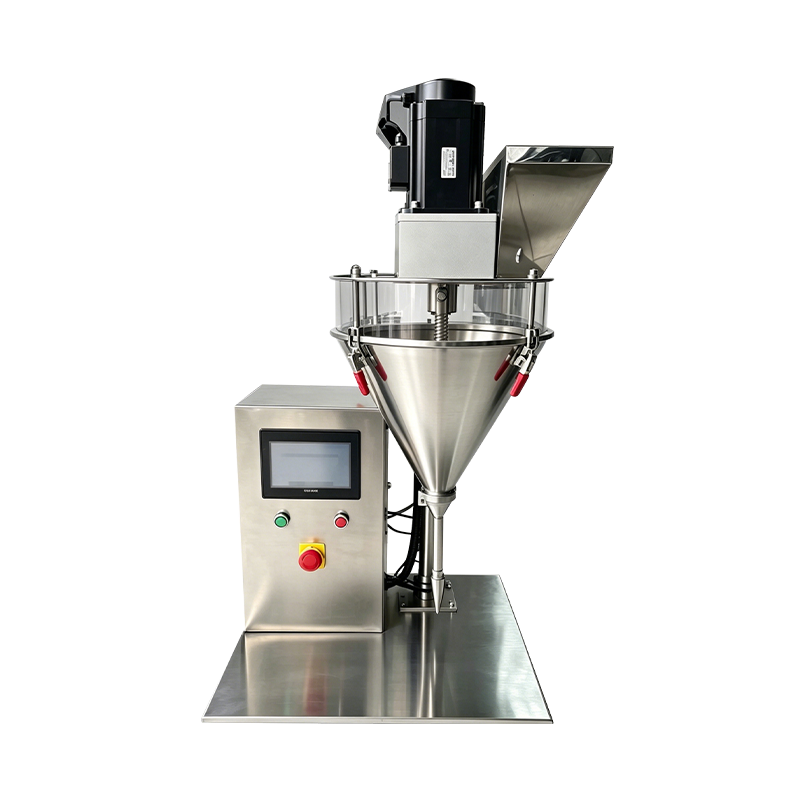
Une vis sans fin servo remplit chaque casserole au poids de la recette. Une balance de contrôle en ligne vérifie la dose et les plateaux hors tolérance sont détournés avant d'être pressés.
Nivellement du lit
Un grattoir ou une légère étape de vibration nivelle le lit de poudre afin que la densité soit uniforme avant que le poinçon n'entre en contact avec la surface de la poudre.
Compactage
Le poinçon supérieur descend à une vitesse contrôlée jusqu'à la force réglée et reste maintenu pendant la valeur de maintien de la recette. La force et la position sont enregistrées par plateau.
Éjection
Le plateau pressé est soulevé de la filière et transféré vers un convoyeur de déchargement ou une unité de chargement de plateaux. La course d'éjection est réglée pour correspondre à la profondeur du panoramique.
Contrôle
La hauteur des casseroles, l'état de la surface et le poids sont vérifiés à un point d'inspection. Les résultats sont liés à l'enregistrement du lot pour la traçabilité.
Capacités pour la production de fard à joues
Fonctions configurées pour les formats de fard à joues et de poudre pour le visage.
Support de casserole en forme de dôme
Poêles à blush bombées et arrondies pressées avec un poinçon supérieur incurvé. La vitesse de contact et le gradient de compactage sont définis par recette pour protéger le profil du dôme.
Casseroles de grand diamètre
Les formats de casseroles de 25 mm à 75 mm de diamètre sont pris en charge par des plaques filières interchangeables. Des pots de poudre pour le visage plus grands sont disponibles sur demande.
Recettes spécifiques aux nuances
Chaque nuance et formulation de blush stocke son propre poids de remplissage, sa force, son temps de séjour et son réglage d'éjection. Le rappel des recettes s'effectue depuis l'IHM.
Pressage de surface en relief
Les poinçons supérieurs avec logo ou motif en relief sont pris en charge. La vitesse d'approche et le gradient de compactage sont réduits pour préserver les détails sur la face du plateau.
Manipulation des formulations douces
Formulations de fard à joues de faible densité pressées avec une force réduite avec un temps de maintien prolongé pour limiter le compactage excessif et les fissures de surface.
Rapports au niveau des lots
Poids de remplissage, force de pression, nombre de casseroles et nombre de rejets enregistrés par lot. Données exportables via OPC UA ou CSV pour un contrôle qualité.
Données techniques
Valeurs de configuration standard. Taille du panoramique, plage de force et outillage définis par projet.
Ajustement de la production
Où la presse à blush est déployée dans la fabrication de cosmétiques.
Exécutions de volumes à teinte unique
De longues séries d'une seule teinte blush sur des plateaux de tailles standard, avec une stabilité de sortie maintenue tout au long des équipes et une dureté de plateau constante.
Formats de fard à joues en forme de dôme
Poêles bombées et arrondies réalisées avec un outillage courbé, où les paramètres de pressage protègent le profil du dôme et limitent les fissures sur le bord.
Gamme de teintes saisonnières
Des campagnes par lots plus petits où le rappel de recettes et des temps de changement courts permettent des transitions fréquentes entre les nuances et les formats de casseroles.
Poêles à fard à joues en relief
Poêles avec relief de surface ou finition texturée où les paramètres de pressage sont ajustés pour préserver les détails du poinçon grâce au compactage.
Fard à joues lié à la palette
Palettes multi-pans où les fards à joues sont produits et assemblés dans une séquence coordonnée pour un format de palette unique.
Unités d'échantillonnage et promotionnelles
Paramètres de force réduits et cycles plus courts pour les plateaux d'échantillons et les formats promotionnels sans modifier la configuration de la machine.
Foire aux questions
Questions courantes soulevées lors de l’évaluation et de l’intégration de la ligne. Sélectionnez une question pour développer la réponse.
Quels formats de pots à blush la machine peut-elle gérer
Les formats de casseroles rondes, ovales, rectangulaires et bombées sont pris en charge par des plaques filières interchangeables. La gamme standard couvre un diamètre de 25 mm à 75 mm ou un encombrement équivalent, avec des formats plus grands disponibles sur demande.
Comment le poids de remplissage est-il contrôlé pour chaque bac
La poudre est dosée par une vis sans fin servocommandée en utilisant une méthode de remplissage volumétrique. Une balance de contrôle en ligne confirme le poids par rapport à la valeur de la recette et les plateaux hors tolérance sont détournés avant d'être pressés. Le poids de remplissage est normalement maintenu à plus ou moins 0,04 g.
Les pots de fard à joues en forme de dôme peuvent-ils être pressés sans se fissurer
Oui. L'outillage en forme de dôme utilise un gradient de compactage réduit et une vitesse de contact plus faible afin que le lit de poudre se déforme progressivement. Le temps de maintien est prolongé selon la recette, ce qui permet au liant de se déposer et limite les fissures autour du bord du dôme.
À quel délai de changement d'outillage faut-il s'attendre
Un changement complet d'un ensemble d'outils prend généralement 20 à 45 minutes, en fonction de la forme du plateau et du nombre de positions à mettre à jour. L'outillage est stocké par code de recette et préparé avant le changement afin de minimiser les temps d'arrêt.
La machine peut-elle exécuter des formulations de fard à joues douces ou de faible densité
Oui. Les formules de fard à joues douces et de faible densité sont pressées avec une force réduite avec un temps de maintien prolongé. Le gradient de compactage est défini pour chaque formulation afin d'éviter un compactage excessif, qui autrement réduirait l'étalement de la poudre et provoquerait des fissures en surface.
Quelles données sont enregistrées par lot
Le poids de remplissage, la force de pressage, le temps de séjour, le nombre de casseroles et le nombre de rejets sont enregistrés par lot. Les données au niveau du cycle peuvent être exportées via OPC UA ou CSV pour la documentation qualité et l'examen des processus.
Quels intervalles de maintenance s'appliquent à la presse
L'inspection des poinçons et matrices est recommandée toutes les 500 heures, le nettoyage de la vis sans fin et du système de dosage à chaque changement de teinte, l'étalonnage de l'indexeur toutes les 1 000 heures et la vérification des cellules de pesée tous les 12 mois. Les enregistrements sont conservés à côté du journal de maintenance de la machine.
La machine peut-elle s'intégrer aux lignes d'assemblage de palettes existantes
Oui. La station de déchargement fournit un signal identifié par la position que l'ensemble de palettes en aval ou l'équipement de chargement de plateaux peut utiliser pour l'alignement et le séquençage. Les exigences d'intégration sont définies lors de la planification de l'implantation de la ligne.
Référence de déviation de processus
Situations observées lors du pressage du blush et actions correctives correspondantes.
La surface du dôme se fissure après pressage
Prolongez le temps de séjour de 0,5 à 1 seconde et réduisez le gradient de compactage. Vérifiez la géométrie du poinçon en dôme par rapport à l'enregistrement d'outillage. Confirmez que la teneur en humidité de la poudre reste comprise entre 1 et 3 pour cent.
Le poids de remplissage varie selon les positions
Exécutez la routine d'étalonnage par position pour la tarière concernée. Confirmez la consistance de la densité apparente de la poudre dans la trémie et vérifiez l'usure de la vis sans fin. Vérifiez que le niveau de la trémie reste supérieur à 30 pour cent pendant la production.
La poudre colle au poinçon supérieur
Réduisez la force de pression de 10 à 15 pour cent et raccourcissez le temps de maintien. Polissez la surface du poinçon et confirmez que l'angle de dégagement correspond aux spécifications de l'outillage. Vérifiez la température et la teneur en humidité de la poudre avant la production.
La casserole n'est pas complètement éjectée de la matrice
Vérifiez que la course d'éjection correspond au réglage de la profondeur du panoramique. Inspectez la tige d’éjection pour déceler toute contamination et nettoyez la paroi de la filière. Confirmez que le poinçon inférieur revient complètement avant la prochaine étape de remplissage.
Le motif en relief est flou sur la surface de la poêle
Réduisez la vitesse d'approche dans l'étage concerné et réduisez la vitesse de contact. Vérifiez la face du poinçon pour déceler toute accumulation de poudre et inspectez l'usure de l'outil. Augmentez légèrement le temps de maintien pour permettre au motif de s'enregistrer avant sa libération.
Les rejets de la peseuse de contrôle dépassent la plage normale
Vérifiez l’étalonnage de la balance de contrôle par rapport à une balance de référence. Inspectez la vis sans fin et le baril de dosage pour déceler toute accumulation de poudre. Confirmez que l'approvisionnement en poudre n'a pas changé en termes de taille des particules ou de teneur en humidité entre les lots.
Notes d'intégration
Facteurs qui affectent l'installation, les utilitaires et le fonctionnement à long terme.
Approvisionnement en poudre
Une trémie tampon avec retour de niveau est recommandée en amont. La poudre doit être sèche, exempte de grumeaux et se situer dans la plage granulométrique spécifiée avant le chargement.
Transfert en aval
La station de déchargement est compatible avec le transfert par convoyeur, le chargement de plateaux ou le prélèvement et le placement robotisés. Un signal d'identification de position prend en charge le tri en aval et l'alignement de l'ensemble de palettes.
Stockage d'outillage
Les jeux de poinçons et de matrices doivent être stockés dans des racks étiquetés avec un revêtement protecteur. Des enregistrements d'outillage avec des valeurs de jeu accompagnent chaque format de casserole et code de recette.
Planification de l'entretien
Les intervalles recommandés couvrent l'inspection des poinçons et des matrices toutes les 500 heures, l'étalonnage de l'indexeur toutes les 1 000 heures, le nettoyage de la vis sans fin à chaque changement de teinte et la vérification de la cellule de pesée tous les 12 mois.