Machine de pressage pneumatique de poudre cosmétique
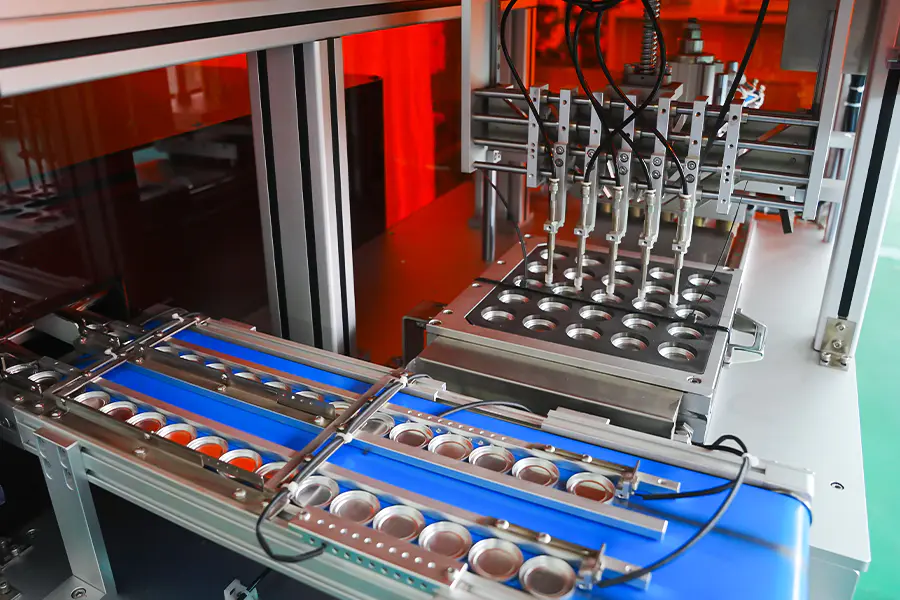
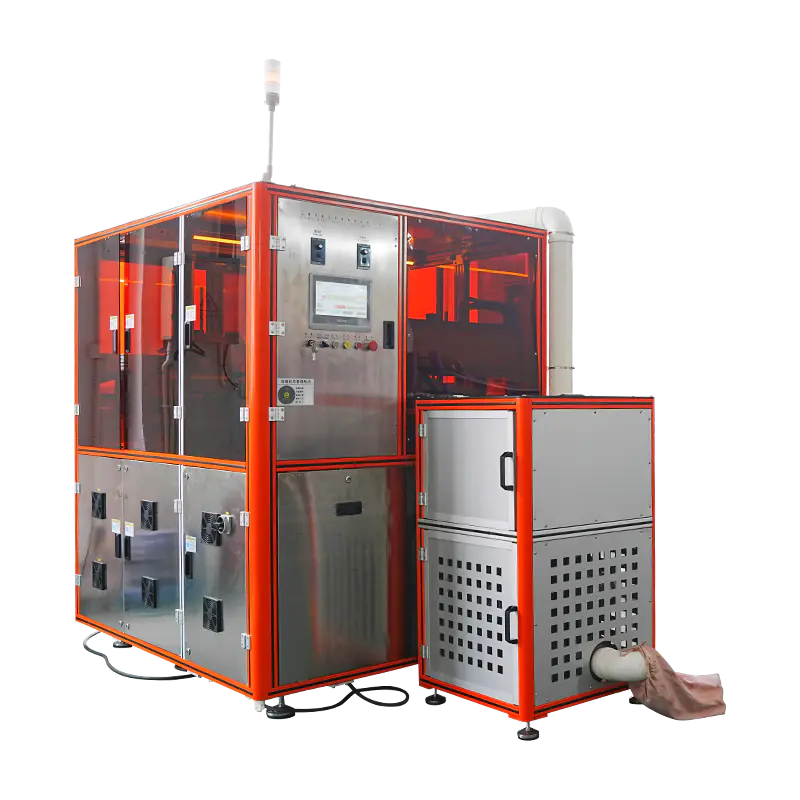
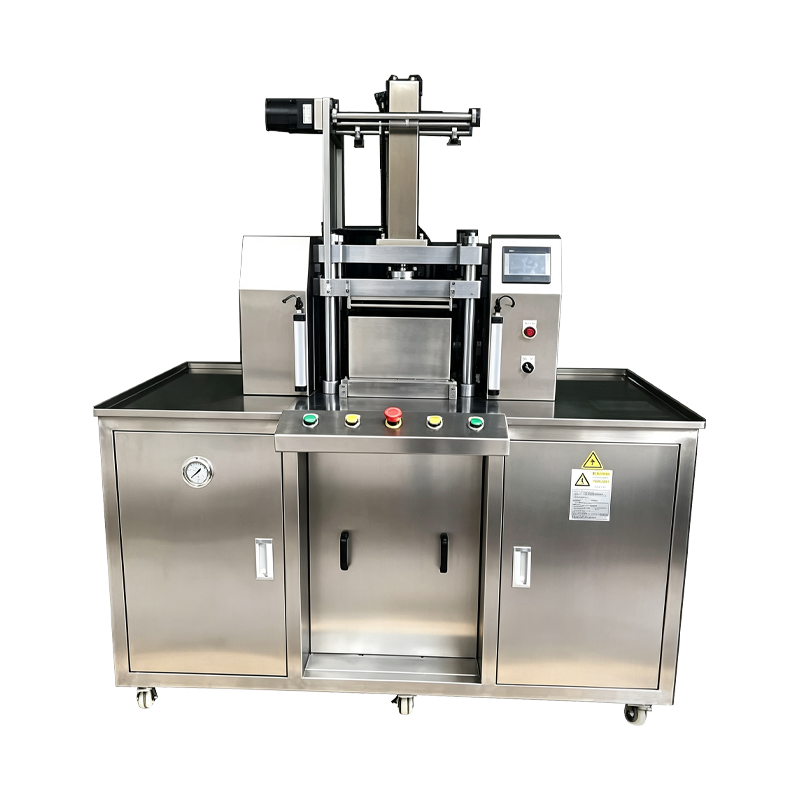
Une plate-forme de pressage pneumatique pour compacter la poudre cosmétique libre dans des moules et des gâteaux solides. Le circuit pneumatique applique une force via une course de cylindre contrôlée, ce qui permet des temps de cycle rapides et une faible charge thermique sur la poudre. Appliqué aux formats de fard à paupières, de fard à joues, de surligneur et de fond de teint en poudre légère où des temps de tenue courts et une libération propre sont nécessaires.
Pourquoi l'actionnement pneumatique
Caractéristiques du processus qui déterminent où le pressage pneumatique est appliqué dans la production cosmétique.
Temps de cycle court
Le vérin atteint la pression de travail dans un intervalle de course court, permettant des cadences plus élevées que l'actionnement hydraulique sur les formats de cuves peu profondes.
Faible charge thermique
Le pressage pneumatique introduit un minimum de chaleur dans la zone de la matrice, ce qui convient aux formulations contenant des liants à bas point de fusion ou des pigments sensibles à la chaleur.
Comportement de libération propre
Un relâchement rapide de la pression en fin de course réduit l'aspiration entre le poinçon supérieur et la surface de la poudre, réduisant ainsi le collage et le ramassage du bac.
Contrôle simple de la pression
La force est réglée via un régulateur d'air proportionnel et la pression de travail est affichée directement sur l'IHM pour chaque recette.
Portée de maintenance réduite
Les composants du circuit d’air nécessitent un entretien moins fréquent que leurs équivalents hydrauliques, et il n’y a pas de réservoir d’huile ni de circuit de température d’huile à gérer.
Flexibilité d'intégration de ligne
Les unités pneumatiques peuvent être positionnées à proximité des équipements de remplissage en amont sans acheminer de conduites hydrauliques à travers l'atelier de production.
Aperçu du circuit pneumatique
Assemblages qui déterminent la précision de la force, le temps de réponse et la répétabilité du processus.
Unité de préparation d'air
L’ensemble filtre, régulateur et lubrificateur conditionne l’air d’alimentation avant qu’il n’entre dans le collecteur de vannes. La filtration élimine les particules et l'humidité, le régulateur règle la pression de service et le lubrificateur fournit un brouillard d'huile contrôlé aux joints du cylindre.
Banque de vannes proportionnelles
Les valves directionnelles proportionnelles contrôlent le mouvement d'extension et de rétraction du cylindre de pressage. La réponse de la vanne est surveillée par le système de contrôle et le retour de pression d'un transducteur est utilisé pour maintenir la force définie tout au long de la course de compactage.
Cylindre de pressage
Vérin double effet avec tige guidée et amortissement aux deux extrémités de la course. L'amorti limite l'impact au moment du contact avec la surface de la poudre, ce qui permet de préserver les bords des casseroles sur les outils gaufrés.
Boucle de retour de force
Une cellule de pesée montée sous la plaque de matrice mesure la force de pression réelle et renvoie la valeur au PLC. Le contrôleur ajuste l'ouverture de la vanne proportionnelle pour maintenir la force dans une bande de tolérance définie pendant la phase de maintien.
Circuit d'échappement de sécurité
Lors de l'ouverture du dispositif de protection ou d'un arrêt d'urgence, une soupape de décharge évacue la pression de la bouteille dans l'atmosphère dans un court intervalle. Le vérin ne peut pas retenir la charge lorsque le circuit de sécurité est ouvert et la machine revient à un état sûr.
Données techniques
Valeurs de trame standard. La plage de force et l'outillage sont définis selon les spécifications du projet.
Formats de produits appliqués
Types de poudre et formats de casseroles adaptés au comportement de pressage pneumatique.
Fard à paupières pressé
Les moules à fards à paupières standard et grand format où les temps de maintien courts produisent des gâteaux aux bords nets et à la surface uniforme.
Blush et surligneur
Formats pressés bombés et plats nécessitant un faible apport thermique pendant le compactage pour préserver l’orientation des particules chatoyantes.
Fond de Teint Poudre Légère
Les fondations à faible densité se compactent là où le pressage pneumatique évite un compactage excessif et maintient l'étalement de la poudre.
Casseroles de taille d'échantillon
Petits moules et formats promotionnels pressés à force réduite avec des temps de cycle courts pour la production d'essais et d'échantillons.
Casseroles à surface en relief
Poêles avec logo ou motif en relief pressés avec rembourrage permettant de protéger les détails fins sur la face du poinçon.
Unités de palette multi-teintes
Plateaux individuels pour l'assemblage de palettes où une hauteur et une finition constantes sont requises pour tous les groupes de nuances.
Foire aux questions
Questions opérationnelles soulevées lors de l’évaluation et de l’intégration. Sélectionnez une question pour développer la réponse.
Quelle est la différence entre le pressage pneumatique et hydraulique pour la poudre cosmétique
Le pressage pneumatique applique une force via l'air comprimé et convient aux temps de maintien plus courts, aux plages de force inférieures et aux formulations sensibles à la chaleur. Le pressage hydraulique offre une force plus élevée avec des temps de maintien plus longs et convient aux gâteaux denses et aux formats de moules plus grands. Le choix dépend de la dureté cible du gâteau, de la taille du moule et du comportement de la formulation.
Comment la force de pression est-elle contrôlée pendant le cycle
Une cellule de pesée sous la plaque de matrice mesure la force réelle et envoie la valeur au PLC. L'automate compare cela au point de consigne de la recette et ajuste l'ouverture de la vanne proportionnelle pour maintenir la force dans la bande de tolérance pendant la phase de maintien.
La machine peut-elle presser des formulations à haute teneur en liant
Oui, à condition que la dureté cible du gâteau se situe dans la plage de force pneumatique. Les formulations à haute teneur en liant ont tendance à bénéficier du faible apport thermique du pressage pneumatique, mais les paramètres de la courbe de pression doivent être ajustés par formulation pour éviter un compactage excessif.
Quelle qualité de l'air est requise pour un fonctionnement stable
L’air fourni doit être sec et filtré pour éliminer les particules et l’humidité. Une pression de service de 0,6 à 0,8 MPa est requise. Une qualité de l'air inférieure à cette spécification affecte la répétabilité de la force et peut raccourcir la durée de vie des joints de soupape et de cylindre.
À quelle fréquence le circuit d’air nécessite-t-il un entretien
Les intervalles recommandés comprennent le remplacement de l'élément filtrant toutes les 1 000 heures, le remplissage du lubrificateur comme indiqué par le voyant, l'inspection de la vanne proportionnelle toutes les 3 000 heures et le remplacement complet du kit de joints sur le cylindre toutes les 8 000 à 10 000 heures en fonction du nombre de cycles.
La presse est-elle adaptée à un environnement de salle blanche
La machine peut être spécifiée avec des surfaces en acier inoxydable, un conduit d'échappement fermé et des lubrifiants de qualité alimentaire pour une installation en salle blanche ou dans un environnement contrôlé. Le circuit pneumatique évacue l'air de la zone de pressage pour limiter la dispersion des particules.
Qu'est-ce qui détermine la sortie du cycle sur cette machine
La sortie du cycle dépend du temps de maintien, de la longueur de la course du vérin, du temps de remplissage et de la taille du bac. Des temps de maintien plus courts et des casseroles peu profondes produisent un rendement plus élevé, tandis que des casseroles profondes et des temps de maintien plus longs réduisent le nombre d'unités par heure. La sortie réelle est vérifiée lors des tests d’acceptation en usine.
Les unités pneumatiques et hydrauliques peuvent-elles partager des outils
La compatibilité des outils dépend de l'interface de montage et de la plage de force. Lorsque les deux machines utilisent la même plaque standardisée et que la plage de force de l'unité pneumatique couvre la force de compactage requise, les ensembles d'outils peuvent être partagés entre les plates-formes avec des valeurs de jeu documentées.
Référence de déviation de processus
Situations observées lors du pressage pneumatique et actions correctives correspondantes.
La lecture de force fluctue pendant le maintien
Vérifiez l'unité de préparation d'air pour déceler tout transfert d'humidité et confirmez que l'élément filtrant n'est pas saturé. Inspectez la réponse de la vanne proportionnelle et vérifiez le signal de la cellule de charge par rapport à un instrument de référence. Confirmez que la pression d’alimentation en air reste stable pendant le cycle.
La surface du gâteau montre une impression de punch
Augmentez l'amortissement à l'extrémité de contact de la course pour ralentir l'approche du poinçon. Réduisez la valeur de la vitesse d'extension dans la recette. Vérifiez que la face supérieure du poinçon est propre et exempte de toute accumulation de poudre, ce qui modifie le profil de contact efficace.
Temps de cycle plus long que l'objectif de la recette
Vérifiez le débit d'alimentation en air à l'entrée de la machine et confirmez qu'il répond aux spécifications de consommation. Inspectez le silencieux d’échappement pour déceler tout blocage. Vérifiez le temps de réponse de la vanne par rapport au dossier de maintenance et ajustez la vitesse de rétraction si nécessaire.
La poêle colle au poinçon supérieur
Réduisez le temps de maintien et réduisez la force de pression de 10 à 15 pour cent. Polissez la surface du poinçon et vérifiez que l'angle de dégagement correspond aux spécifications de l'outillage. Confirmez que la teneur en humidité de la poudre se situe dans la bande recommandée de 1 à 3 pour cent.
Fuite d'air audible près du cylindre
Inspectez le joint de tige et le joint de piston pour déceler toute usure. Vérifiez que le montage du cylindre est sécurisé et vérifiez les raccords aux deux ports. Si la fuite persiste après le remplacement du joint, inspectez l'alésage du cylindre pour déceler des rayures et remplacez le cylindre si nécessaire.
La force n'atteint pas le point de consigne de la recette
Confirmez que le réglage du régulateur correspond à la valeur de la recette. Vérifiez la chute de pression dans l’unité de préparation d’air et le collecteur de vannes. Vérifiez que la taille de l'alésage du cylindre correspond aux spécifications installées et inspectez l'absence de fuite interne au-delà du joint du piston.
Notes d'intégration
Facteurs qui affectent l'installation, les utilitaires et le fonctionnement à long terme.
Exigences d'alimentation en air
Une ligne d'air dédiée avec filtration et séchage en amont est recommandée. La pression à l'entrée de la machine doit rester comprise entre 0,6 et 0,8 MPa pendant le cycle, et un régulateur dédié à la machine est conseillé.
Sol et montage
La machine nécessite un sol plat avec des points d'ancrage spécifiés dans le dessin d'installation. L'isolation des vibrations est recommandée lorsque la presse partage un sol avec d'autres équipements de production.
Gestion du bruit
Les silencieux d'échappement et les réglages d'amortissement maintiennent le bruit de fonctionnement en dessous de 75 dB au poste de conduite. Un traitement acoustique supplémentaire n’est normalement pas requis dans les halls de production.
Planification de l'entretien
Les intervalles recommandés incluent le remplacement de l'élément filtrant toutes les 1 000 heures, l'inspection des vannes toutes les 3 000 heures et le remplacement du kit de joints en fonction du nombre de cycles. Les enregistrements sont conservés avec le journal de maintenance de la machine.