Chargement du bac
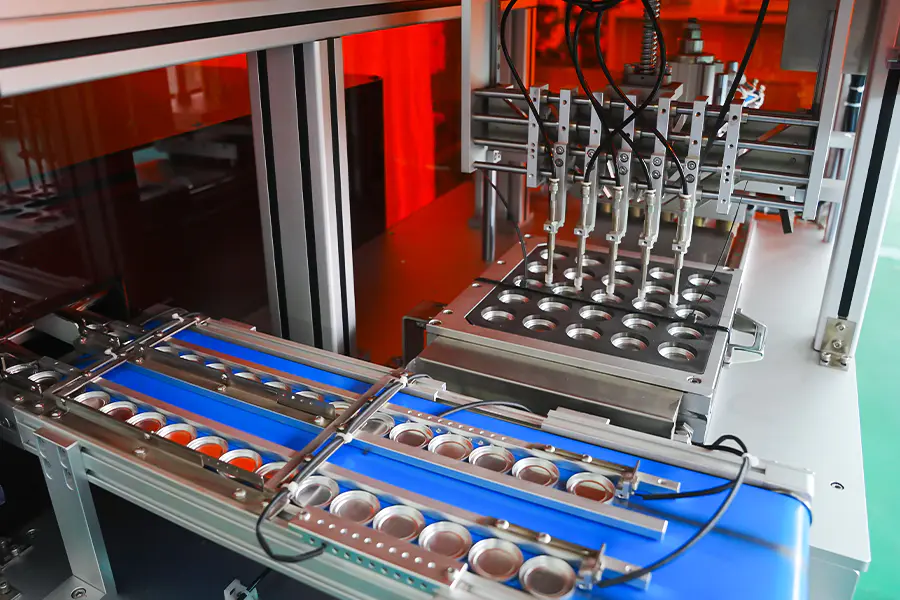
Empty pans are fed from a magazine or vibratory bowl into the indexing plate. La présence du bac est confirmée par le capteur avant que le cycle ne passe à la station de remplissage.
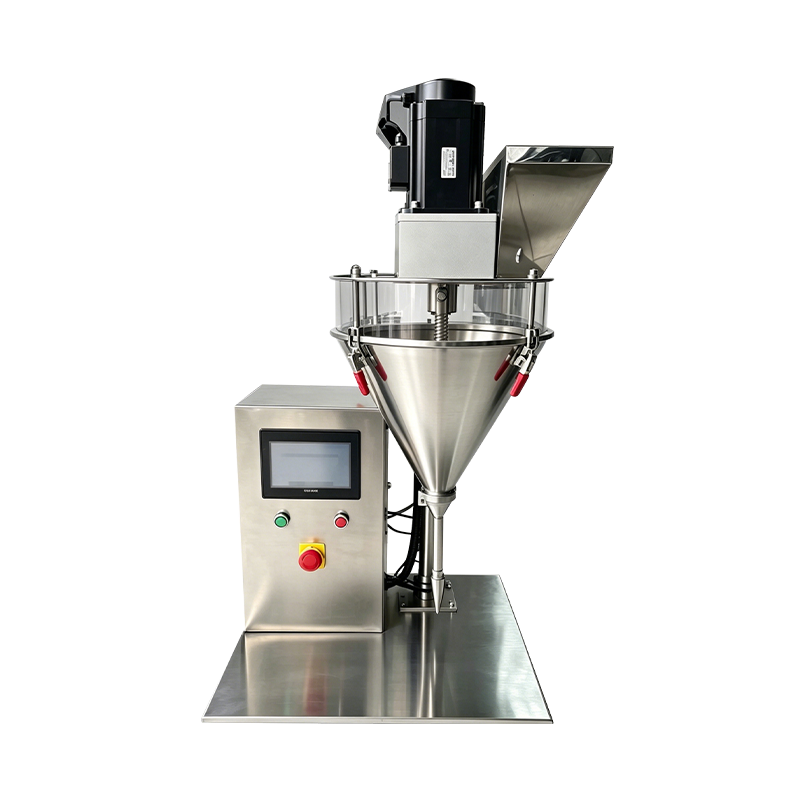
Dosage de poudre
La vis sans fin servocommandée remplit chaque casserole selon le poids de la recette. The fill value is verified by an inline check weigher, and out of tolerance pans are flagged for rejection.
Nivellement
Un grattoir ou une plaque vibrante nivelle le lit de poudre à l'intérieur du bac. This step reduces density variation before the punch contacts the powder surface.
En appuyant sur
The upper punch descends to the set force and holds for the recipe dwell value. Les données de pression et de position sont enregistrées pour chaque plateau individuel.
Éjection
Le plateau pressé est soulevé de la filière et transféré vers un convoyeur de déchargement ou une unité de chargement de plateaux. La course d'éjection est définie en fonction de la profondeur du plateau.
Vérification
La hauteur, le poids et l'état de la surface des casseroles sont vérifiés à un point d'inspection. Data is linked to the batch record for traceability.
Capacités de base
Functions configured for eyeshadow pan production.
Outillage de casserole en forme
Outillage de poêle rond, carré, rectangulaire, ovale et de forme personnalisée pris en charge par une plaque matrice interchangeable. Le changement suit une procédure d’outillage documentée.
Recettes spécifiques aux nuances
Each shade and formulation stores its own fill weight, force, dwell time, and ejection setting. Recipe recall is done from the HMI without mechanical adjustment.
Remplissage de palettes multi-paniers
The indexing plate can carry multiple pan positions, so several shades for a single palette are filled and pressed in the same cycle group.
Pressage de surface en relief
Les poinçons supérieurs avec logo, motif ou géométrie de dôme sont pris en charge. La vitesse d'approche et la pente de compactage sont réduites pour les outils de dégagement.
Vérification du poids en ligne
Une balance de contrôle après la station de remplissage confirme le poids du bac par rapport à la valeur de la recette. Les casseroles hors tolérance sont détournées avant pressage.
Rapports au niveau des lots
Le poids de remplissage, la force de pressage, le nombre de casseroles et le nombre de rejets sont enregistrés par lot. Les données peuvent être exportées via OPC UA ou CSV pour un contrôle qualité.
Données techniques
Valeurs de configuration standard. Pan size, force range, and tooling are defined per project.
Ajustement de la production
Où la machine à presser les fards à paupières est déployée dans la fabrication de cosmétiques.
Exécutions de volumes à teinte unique
De longues séries d'une seule teinte sur des plateaux de tailles standard, avec une stabilité de sortie maintenue tout au long des équipes et une dureté de plateau constante.
Production reliée par palette
Palettes multi-teintes où plusieurs poêles sont produites et assemblées dans une séquence coordonnée pour un seul format de palette.
Gamme saisonnière et limitée
Des campagnes par lots plus petits où le rappel de recettes et des temps de changement courts permettent des transitions fréquentes entre les nuances et les formats de casseroles.
Poêles gaufrées et spéciales
Poêles avec relief de surface, géométrie de dôme ou finition texturée, où les paramètres de pressage sont réglés pour protéger les détails du poinçon.
Unités d'échantillonnage et promotionnelles
Reduced force settings and shorter cycles for sample pans and promotional formats, without changing the machine setup.
Coexistence multiligne
Déployé aux côtés d'autres plateformes de pressage où les formats de fards à paupières nécessitent une ligne dédiée pour des outils et des recettes dédiés.
Foire aux questions
Questions courantes soulevées lors de l’évaluation et de l’intégration de la ligne. Sélectionnez une question pour développer la réponse.
Quels formats de moules à fard à paupières la machine peut-elle gérer
Les poêles rondes, carrées, rectangulaires, ovales et de forme personnalisée sont supportées par des plaques filières interchangeables. Standard range covers 15 mm to 45 mm diameter or equivalent footprint, with larger formats available on request.
Comment le poids de remplissage est-il contrôlé pour chaque bac
La poudre est dosée par une vis sans fin servocommandée en utilisant une méthode de remplissage volumétrique. Une balance de contrôle en ligne confirme le poids par rapport à la valeur de la recette et les plateaux hors tolérance sont détournés avant d'être pressés. Le poids de remplissage est normalement maintenu à plus ou moins 0,03 g.
Plusieurs nuances peuvent-elles être produites dans le même cycle
Oui. La plaque d'indexation comporte plusieurs positions de casserole, et chaque position peut exécuter la même recette de teinte ou une recette de teinte différente. Cela convient à la production liée à une palette où plusieurs nuances sont pressées dans une séquence coordonnée.
À quel délai de changement d'outillage faut-il s'attendre
Un changement complet d'un ensemble d'outils prend généralement 20 à 40 minutes, en fonction de la forme du plateau et du nombre de positions à mettre à jour. L'outillage est stocké par code de recette et préparé avant le changement afin de minimiser les temps d'arrêt.
Comment la machine gère-t-elle les casseroles en relief ou en forme de dôme
Pour les outils gaufrés et bombés, la vitesse d'approche et le gradient de compactage sont réduits et le temps de maintien est ajusté par recette. This preserves surface detail on the punch face and limits cracking around the pan edge.
Quelles données sont enregistrées par lot
Le poids de remplissage, la force de pressage, le temps de séjour, le nombre de casseroles et le nombre de rejets sont enregistrés par lot. Les données au niveau du cycle peuvent être exportées via OPC UA ou CSV pour la documentation qualité et l'examen des processus.
Quels intervalles de maintenance s'appliquent à la presse
L'inspection des poinçons et matrices est recommandée toutes les 500 heures, le nettoyage de la vis sans fin et du système de dosage à chaque changement de teinte, l'étalonnage de l'indexeur toutes les 1 000 heures et la vérification des cellules de pesée tous les 12 mois. Les enregistrements sont conservés à côté du journal de maintenance de la machine.
La machine peut-elle s'intégrer aux lignes d'assemblage de palettes existantes
Oui. La station de déchargement fournit un signal identifié par la position que l'ensemble de palettes en aval ou l'équipement de chargement de plateaux peut utiliser pour l'alignement et le séquençage. Les exigences d'intégration sont définies lors de la planification de l'implantation de la ligne.
Référence de déviation de processus
Situations observed during eyeshadow pressing and the corresponding corrective actions.
Les bords du moule se fissurent après avoir appuyé sur
Prolongez le temps de séjour de 0,3 à 0,8 seconde et réduisez le gradient de compactage. Vérifiez le jeu du poinçon et de la matrice par rapport au dossier d'outillage. Confirmez que la teneur en humidité de la poudre reste comprise entre 1 et 3 pour cent.
Le poids de remplissage varie selon les positions
Exécutez la routine d'étalonnage par position pour la tarière concernée. Confirm powder bulk density consistency in the hopper and check the auger screw for wear. Vérifiez que le niveau de la trémie reste supérieur à 30 pour cent pendant la production.
La poudre colle au poinçon supérieur
Réduisez la force de pression de 10 à 15 pour cent et raccourcissez le temps de maintien. Polissez la surface du poinçon et confirmez que l’angle de dégagement correspond aux spécifications de l’outillage. Vérifiez la température et la teneur en humidité de la poudre avant la production.
La casserole n'est pas complètement éjectée de la matrice
Vérifiez que la course d'éjection correspond au réglage de la profondeur du panoramique. Inspect the ejector rod for contamination and clean the die wall. Confirmez que le poinçon inférieur revient complètement avant la prochaine étape de remplissage.
Le motif en relief est flou sur la surface de la poêle
Réduisez la vitesse d'approche dans l'étage concerné et réduisez la vitesse de contact. Vérifiez la face du poinçon pour déceler toute accumulation de poudre et inspectez l'usure de l'outil. Increase hold time slightly to allow the pattern to register before release.
Les rejets de la peseuse de contrôle dépassent la plage normale
Verify the check weigher calibration against a reference balance. Inspect the auger and dosing barrel for powder build up. Confirm the powder supply has not shifted in particle size or moisture content between batches.
Notes d'intégration
Factors that affect installation, utilities, and long term operation.
Approvisionnement en poudre
A buffer hopper with level feedback is recommended upstream. Powder should be dry, free of lumps, and within the specified particle size range before loading.
Transfert en aval
The discharge station is compatible with conveyor transfer, tray loading, or robotic pick and place. Un signal d'identification de position prend en charge le tri en aval et l'alignement de l'ensemble de palettes.
Stockage d'outillage
Punch and die sets should be stored in labeled racks with protective coating. Tooling records with clearance values accompany each pan format and recipe code.
Planification de l'entretien
Les intervalles recommandés couvrent l'inspection des poinçons et des matrices toutes les 500 heures, l'étalonnage de l'indexeur toutes les 1 000 heures, le nettoyage de la vis sans fin à chaque changement de teinte et la vérification de la cellule de pesée tous les 12 mois.