Presse à poudre cosmétique multi-stations
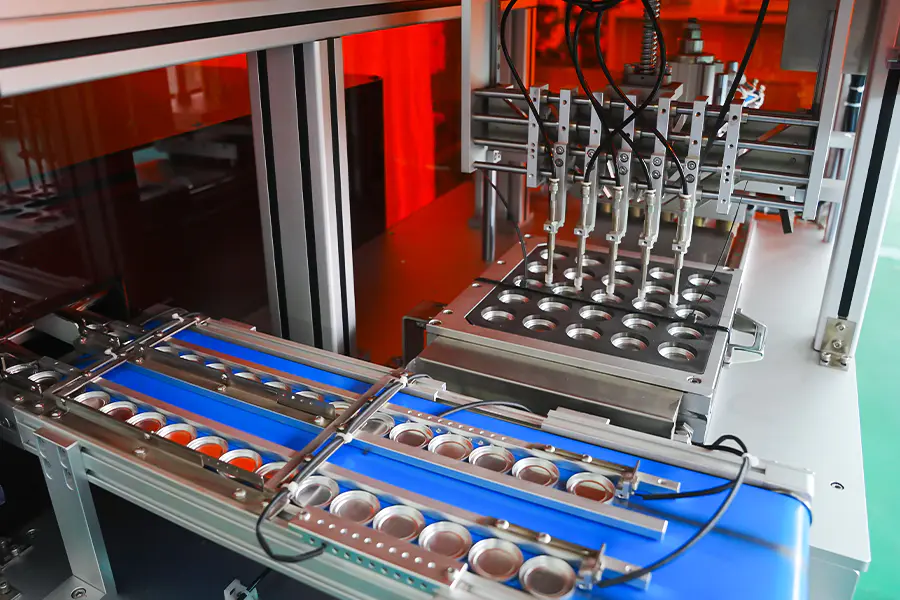
Une plate-forme d'indexation rotative transportant plusieurs stations de pressage fonctionnant en parallèle, permettant le compactage simultané de différentes formulations de poudre, géométries de casseroles ou variantes de couleurs au sein d'un seul cycle de production. Le nombre de stations est configurable et chaque station maintient un contrôle indépendant de la pression et du maintien grâce à une architecture API centralisée.
Architecture de production
-
Table d'indexation rotative
L'indexeur servocommandé positionne chaque station avec une répétabilité de 0,02 mm près, prenant en charge un fonctionnement en cycle continu.
-
Contrôle de station indépendant
Chaque station est équipée de son propre cylindre de pressage, d'un capteur de pression et d'une minuterie de maintien, permettant ainsi de varier les recettes d'une station à l'autre.
-
Dosage de poudre en ligne
Remplisseuses à vis servo synchronisées avec index de table, précision de remplissage maintenue à plus ou moins 0,04 g par station.
-
Enregistrement de données centralisé
Nombre de pressions, de poids et de rejets au niveau de la station stockés par lots, exportables via OPC UA ou CSV.
Capacités de base
Conçu pour les fabricants de cosmétiques exécutant une production multi-SKU sur des équipements partagés.
Fonctionnement de la station parallèle
Plusieurs stations appuient en même temps, de sorte que la sortie évolue en fonction du nombre de stations plutôt que du temps de cycle. Une configuration à 8 stations atteint 3 600 à 4 800 unités par heure selon la taille du bac.
Production de SKU mixtes
Différentes stations peuvent exécuter simultanément différentes formulations ou formes de moules, permettant ainsi la production en petits lots de plusieurs SKU sans changement de ligne.
Contrôle indépendant des recettes
La pression, le temps de séjour et la course d'éjection sont définis par station via l'IHM, de sorte qu'une station peut appuyer sur un blush doux tandis qu'une autre appuie sur un surligneur intense.
Standardisation des outillages
Les ensembles de poinçons et de matrices utilisent une interface de montage commune à toutes les stations, permettant l'échange de moules entre les stations sans réétalonnage.
Gestion des rejets en ligne
Les écarts de poids et de pression déclenchent le rejet au niveau de la station, détournant les casseroles défectueuses sans arrêter la table.
Traçabilité par unité
Chaque moule pressé est lié à ses paramètres de station, de lot et de pressage, prenant en charge la documentation qualité en aval.
Paramètres techniques
Valeurs de configuration standard. Le nombre de stations et la plage de pression sont ajustés selon les spécifications du projet.
Scénarios d'application
Déployé dans des environnements de fabrication de cosmétiques où la flexibilité multi-SKU et la production en volume sont toutes deux requises.
Palettes multicolores
Chaque station appuie sur une teinte différente pour une seule palette, puis le tableau indexe le jeu de teintes suivant, réduisant ainsi le besoin de lignes séparées.
Fabrication sous contrat
Prend en charge la production simultanée de plusieurs SKU clients en une seule équipe, avec rappel de recettes par station et documentation par lots.
Fond de Teint et Poudre Compacte
Fond de teint en poudre pressé et pots de poudre compacts à volume élevé avec contrôle de pression par station pour différentes duretés de teinte.
Fabrication de pigments pressés
Compactage de pigments pressés et de poudres minérales dans diverses géométries de moules, y compris des formats bombés et biseautés.
SKU unique à grand volume
Toutes les stations exécutent la même recette pour un débit maximal sur un seul produit, atteignant jusqu'à 7 200 unités par heure.
Production pilote et à grande échelle
Un nombre de stations inférieur est utilisé pour les essais de formulation, puis adapté à un nombre de stations plus élevé sans modifier les paramètres du processus.
Questions opérationnelles
Situations courantes de production et de maintenance rencontrées par les opérateurs de ligne et les ingénieurs procédés.
Variation de poids entre les stations
Recalibrez la vis sans fin servo sur la station concernée à l'aide de la routine d'étalonnage HMI. Vérifiez la consistance de la densité apparente de la poudre dans la trémie et confirmez que la vis sans fin n'est pas usée. Vérifiez la lecture du capteur de pression de la station par rapport à la jauge principale.
Dérive de position d’indexation de la table
Vérifiez le couplage de l'encodeur du servo-indexeur pour détecter tout jeu. Vérifiez que le mécanisme de verrouillage de la table s'enclenche complètement à chaque station. Exécutez le cycle de référencement de l’indexeur et inspectez la butée mécanique pour déceler toute usure. Confirmez la lubrification du roulement rotatif selon le programme.
Compactage inégal entre les stations
Comparez les courbes de pression par station via l'écran de tendance HMI. Inspectez la chute de pression hydraulique sur des stations spécifiques. Vérifiez que le jeu du poinçon et de la matrice est conforme aux spécifications. Vérifiez que la minuterie de maintien est correctement réglée pour chaque recette.
Le taux de rejet augmente dans une station
Isolez la station en exécutant un lot de test avec cette station contournée. Inspectez la tige d’éjection pour déceler une accumulation de poudre ou des rayures. Vérifiez le point zéro du capteur de pesée et vérifiez les interférences de vibrations provenant des stations adjacentes.
Le temps de changement dépasse l’objectif
Standardisez le stockage des outils par numéro de station et recette. Pré-étape des jeux de poinçons et de matrices avant le début du changement. Utilisez des pinces à dégagement rapide et vérifiez que toutes les stations utilisent la même interface de montage. Enregistrez les étapes de changement dans la recette pour référence par l'opérateur.
Notes d'intégration
Considérations relatives à l'intégration de la ligne, au contrôle des processus et au fonctionnement à long terme.
Alimentation en amont
La presse s'interface avec les systèmes de mélange et de transport de poudre en amont via une trémie tampon. Les capteurs de niveau maintiennent une alimentation constante vers chaque vis sans fin de station.
Manutention en aval
Les moules pressés sont transférés vers un convoyeur de sortie ou un bras robotisé. La presse émet un signal identifié par la station pour le tri et le conditionnement en aval.
MES et enregistrements par lots
Les données de production au niveau de la station peuvent être transmises aux systèmes MES ou ERP via OPC UA, prenant en charge la traçabilité des lots et les rapports de rendement.
Entretien préventif
Le programme recommandé couvre l'analyse de l'huile hydraulique toutes les 2 000 heures, l'inspection des poinçons et matrices toutes les 500 heures et l'étalonnage de l'indexeur toutes les 1 000 heures.