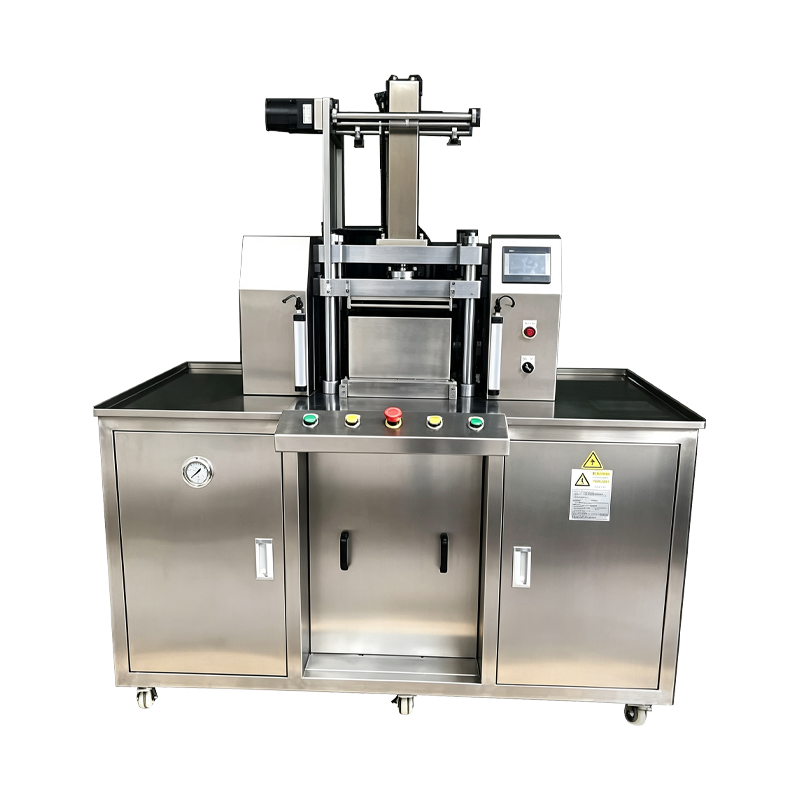
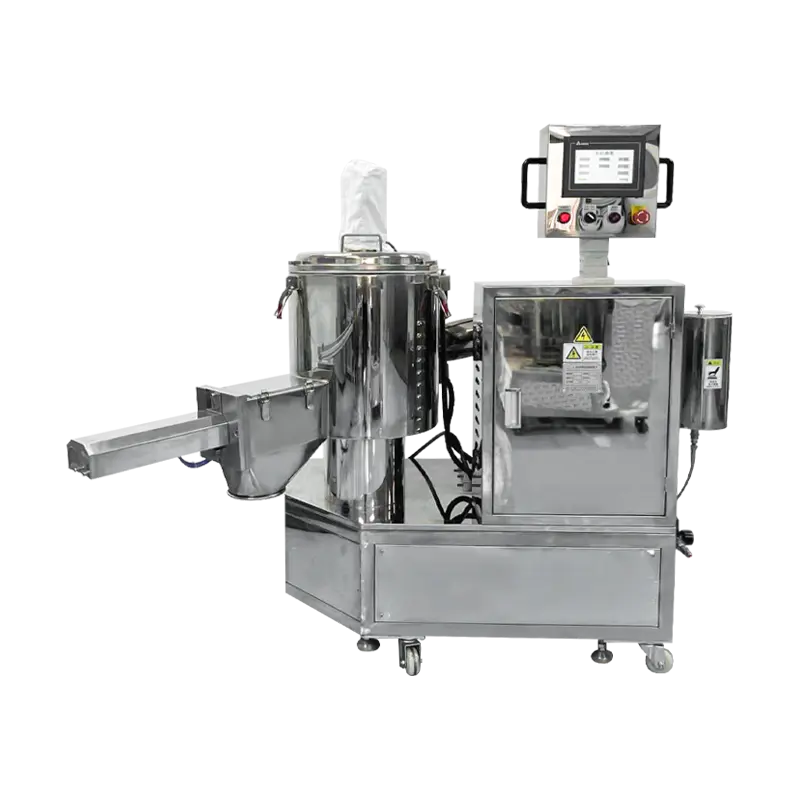
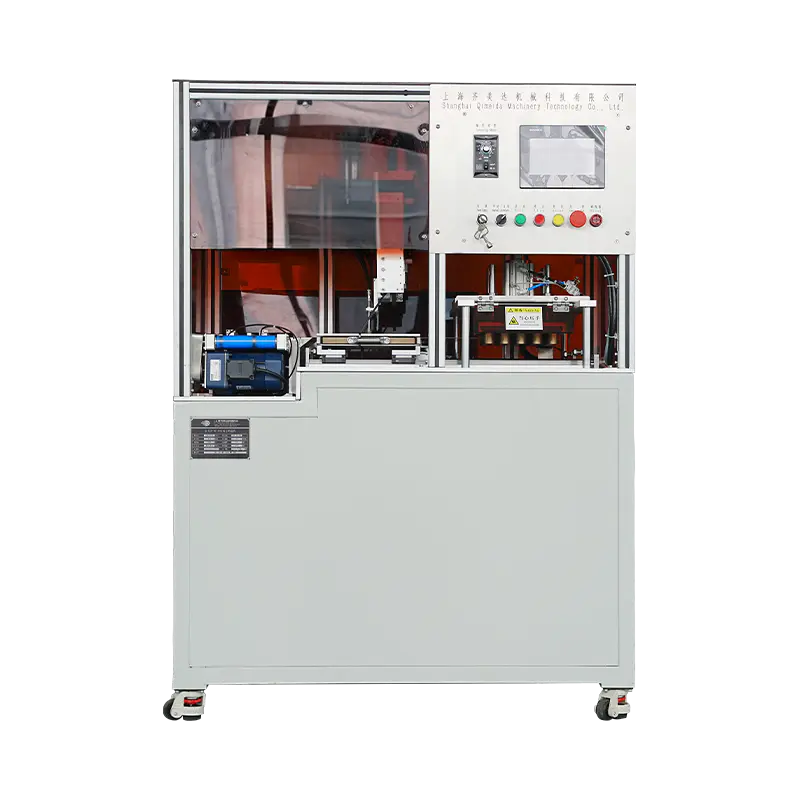
Machine de pressage de poudre cosmétique à servomoteur
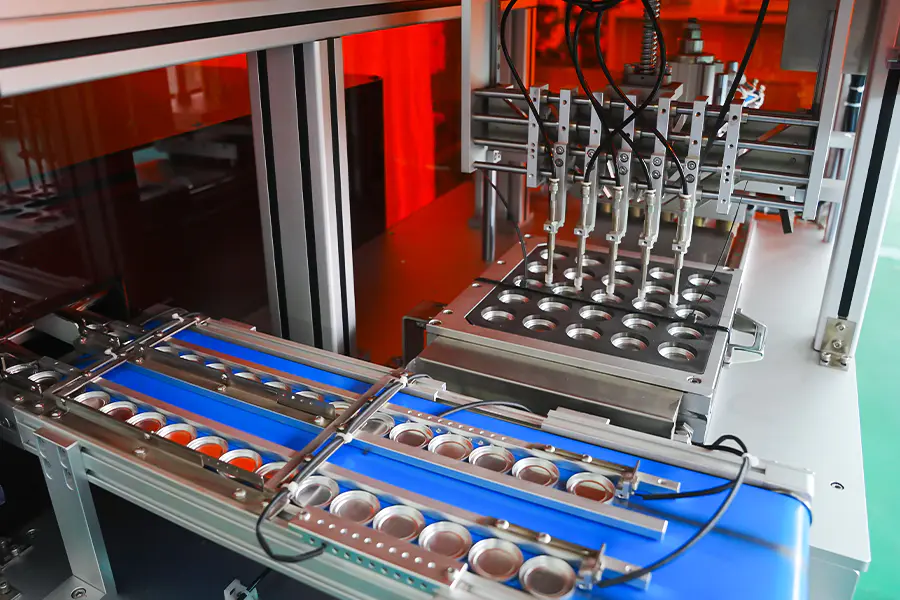
Une plate-forme de pressage dans laquelle la course de compactage est générée par un ensemble servomoteur et vis à billes plutôt que par un circuit hydraulique ou pneumatique. La position, la vitesse et la force sont contrôlées via les paramètres d'entraînement, permettant au profil de pressage d'être façonné étape par étape. Appliqué au compactage des poudres cosmétiques où la répétabilité du cycle, la précision de la force et la documentation du processus sont des exigences spécifiées.
Contrôle de force numérique
La force est générée par le couple du servomoteur et vérifiée par une cellule de charge sous la plaque de matrice, de sorte que la valeur de pression est définie dans le logiciel plutôt que par un réglage du régulateur de pression.
Répétabilité du profil
Chaque étape du profil de pressage est stockée dans la recette et le variateur reproduit la même courbe de mouvement de cycle en cycle quelle que soit la durée de production.
Capture de données de processus
La position, la vitesse, le couple et la force sont enregistrés à une fréquence d'échantillonnage fixe pour chaque cycle, et les données de courbe sont stockées dans l'enregistrement du lot pour examen.
Profil de pressage des servos
The stroke is divided into programmable stages, each with its own speed, position, and force target.
Étape 1
ApprocheLe bélier descend à une vitesse définie jusqu'à une position juste au-dessus de la surface de la poudre. La vitesse d'approche est réglée plus haut pour les temps de cycle courts et plus faible pour les outils gaufrés.
Étape 2
ContacterLa vitesse est réduite au point de contact pour limiter l'impact sur le lit de poudre et préserver la géométrie des bords du plateau au début du compactage.
Étape 3
CompactageLa force augmente jusqu'à la valeur cible à un rythme contrôlé. Le gradient de compactage est défini par formulation pour contrôler la répartition de la densité à travers le gâteau.
Étape 4
TenirLa force est maintenue dans une bande de tolérance pendant un intervalle défini, permettant à la matrice de poudre de se déposer et au liant de circuler entre les particules.
Étape 5
LibérationLa force est réduite progressivement plutôt que libérée instantanément. Le relâchement progressif réduit la différence de pression entre le poinçon et la surface du gâteau.
Étape 6
RétracterRam returns to the top position at a set velocity, clearing the die area for the ejection stage and the next fill cycle.
Groupe motopropulseur et mesure
Composants qui déterminent la précision de la force et la répétabilité du cycle.
Servomoteur
Servomoteur AC conçu pour un service de pressage continu. Le couple de sortie est mappé à la force de pression à travers le pas de la vis à billes, et l'entraînement maintient le couple dans une boucle fermée pendant la phase de maintien.
Vis à billes et bélier
La vis à billes préchargée convertit la rotation en mouvement linéaire avec un faible jeu. The ram is guided on linear rails to limit lateral deflection under load and to keep punch alignment within tolerance.
Cellule de charge
La cellule de charge à jauge de contrainte montée sous la plaque de matrice mesure la force de pression réelle. Le signal est échantillonné en continu et comparé à la recette cible pendant les étapes de compactage et de maintien.
Encodeur de position
Absolute encoder on the servo motor provides ram position feedback with high resolution. Les valeurs de position définissent les transitions d'étape et sont enregistrées avec la courbe de force pour chaque cycle.
Données techniques
Valeurs de trame standard. Force range, stroke, and tooling are defined per application.
Cas de production appliqués
Product formats and process conditions suited to servo driven pressing.
Compacts à pigments denses
Formulations requiring a defined compaction gradient benefit from stage level control, which reduces capping on high density pans.
Compacts multicouches
Sequential fill and press stages with distinct profiles produce two or three layer cakes with controlled interlayer density.
Fond de teint poudre
Poudres riches en liant pressées avec libération progressive pour limiter les fissures de surface et améliorer la stabilité des bords du moule.
Format panoramique en relief
Relief and logo patterns preserved through reduced contact velocity and controlled compaction gradient.
Préforme de gâteau cuit au four
Large format cakes pressed at moderate force with extended hold time to establish uniform density before the baking stage.
Lignes de production réglementées
Process environments where per cycle force and position data must be retained for batch documentation and deviation review.
Foire aux questions
Questions courantes soulevées lors de l’évaluation et de l’intégration de la ligne. Sélectionnez une question pour développer la réponse.
How does servo pressing differ from hydraulic pressing
Le servo-pressage génère une force via le couple moteur et une vis à billes, de sorte que la position et la vitesse de la course sont contrôlées directement par le variateur. Hydraulic pressing generates force through fluid pressure, which is efficient at high force but less precise on position. Le pressage servo est sélectionné lorsque la répétabilité du profil et la capture des données au niveau du cycle sont requises.
Can the pressing profile be changed between products
Oui. Chaque recette de produit stocke son propre nombre d'étapes, ses positions d'étape, ses vitesses, ses cibles de force et ses temps de maintien. Les recettes sont rappelées depuis l'IHM et le changement ne nécessite aucun réglage mécanique de la transmission.
Quelles données sont enregistrées pour chaque cycle de pressage
La force, la position, la vitesse et le couple d'entraînement sont échantillonnés à 1 kHz et stockés par cycle. Les données sont liées à l'enregistrement du lot et peuvent être exportées via OPC UA ou CSV pour examen du processus ou documentation client.
La machine est-elle adaptée aux applications à force élevée
Le châssis standard couvre jusqu'à 25 tonnes. Au-dessus de cette plage, le pressage hydraulique est normalement spécifié. Le pressage servo est sélectionné pour la précision et le contrôle du processus plutôt que pour la capacité de force maximale.
Quel entretien la transmission nécessite-t-elle
La lubrification des vis à billes est vérifiée à intervalles définis, généralement toutes les 1 000 heures de fonctionnement. Les rails de guidage linéaires sont nettoyés et regraissés au même intervalle. L'étalonnage de la cellule de charge est recommandé tous les 12 mois et le remplacement de la batterie de l'encodeur suit le calendrier du fabricant du variateur.
How does the machine behave on a power interruption
En cas de perte de puissance, le servomoteur entre dans un arrêt contrôlé et le vérin maintient sa position jusqu'à ce que le frein s'enclenche. La procédure de récupération nécessite un cycle de retour avant la reprise de la production. Les données de cycle pour l'unité interrompue sont marquées dans le journal.
L'outillage peut-il être partagé avec des machines hydrauliques ou pneumatiques
Le partage d'outillage dépend de l'interface de montage et de la plage de force. Lorsque la même plaque standardisée est utilisée et que la plage de force couvre la force de compactage requise, les jeux d'outils peuvent être transférés avec des valeurs de jeu documentées.
Qu'est-ce qui détermine la sortie du cycle sur cette plate-forme
La sortie du cycle dépend de la longueur de la course, des vitesses des étages, du temps de maintien et de la taille du plateau. Une vitesse d'approche réduite et un temps de maintien prolongé diminuent le débit de sortie, tandis que les profils courts sur des plateaux peu profonds produisent un rendement plus élevé. Les taux réels sont vérifiés lors des tests d’acceptation en usine.
Référence de déviation de processus
Situations observées lors du pressage des servos et actions correctives correspondantes.
La courbe de force s'écarte du profil stocké
Examinez la courbe par rapport au profil de référence dans l'IHM. Check the load cell signal for drift against a reference instrument. Confirmez que le poids de remplissage de poudre est dans les limites de tolérance et vérifiez l'état de lubrification de la vis à billes.
Le servomoteur signale une surcharge de couple
Vérifiez s'il y a une obstruction mécanique dans la zone de la matrice et confirmez que le vérin se déplace librement tout au long de la course. Vérifiez que la cible de force n'a pas été définie au-dessus de la valeur nominale du cadre. Inspectez la vis à billes et les rails de guidage pour détecter toute contamination ou lubrification insuffisante.
La répétabilité de la position dérive au cours d'un quart de travail
Vérifiez que le refroidissement de l'armoire de disques fonctionne et que la température ambiante est conforme aux spécifications. Vérifiez le couplage du codeur pour le jeu. Exécutez le cycle de référencement et comparez les valeurs de position avec l'enregistrement de mise en service.
La durée du cycle dépasse l'objectif de la recette
Review the stage velocity settings against the recipe. Check for mechanical friction in the ram guide and verify lubrication intervals have been observed. Vérifiez que le variateur n'est pas en mode limitation de couple pendant la phase de compactage.
Les bords du moule se fissurent après le compactage
Reduce the compaction gradient in the affected stage to slow force rise. Prolongez le temps de maintien de 0,5 à 1 seconde. Verify punch and die clearance and confirm powder moisture content remains within the recommended band.
Les données de cycle sont manquantes dans le journal des lots
Check the communication link between the PLC and the data logging system. Vérifiez l'espace de stockage sur le périphérique de journalisation. Confirm the cycle counter has not been reset and inspect the PLC clock for synchronization with the plant network.
Notes d'intégration
Facteurs qui affectent l'installation, les utilitaires et les performances à long terme.
Qualité de l'énergie
The servo drive benefits from a stable supply with low harmonic distortion. Where the plant supply carries significant variation, a line reactor or active filter is recommended to protect drive electronics.
Sol et vibrations
The machine requires a level floor with anchoring points per the installation drawing. Isolation pads reduce transmission of reaction force into surrounding equipment and improve position stability.
Refroidissement des armoires
The drive cabinet is air cooled and requires clearance for airflow around the enclosure. Ambient temperature at the cabinet intake should remain within the drive specification throughout the shift.
Réseau et données
Le contrôleur prend en charge l'exportation OPC UA et CSV. La configuration du réseau est définie lors de la mise en service pour correspondre à l'architecture MES ou historique de l'usine, avec des identifiants de lot mappés aux enregistrements de production.