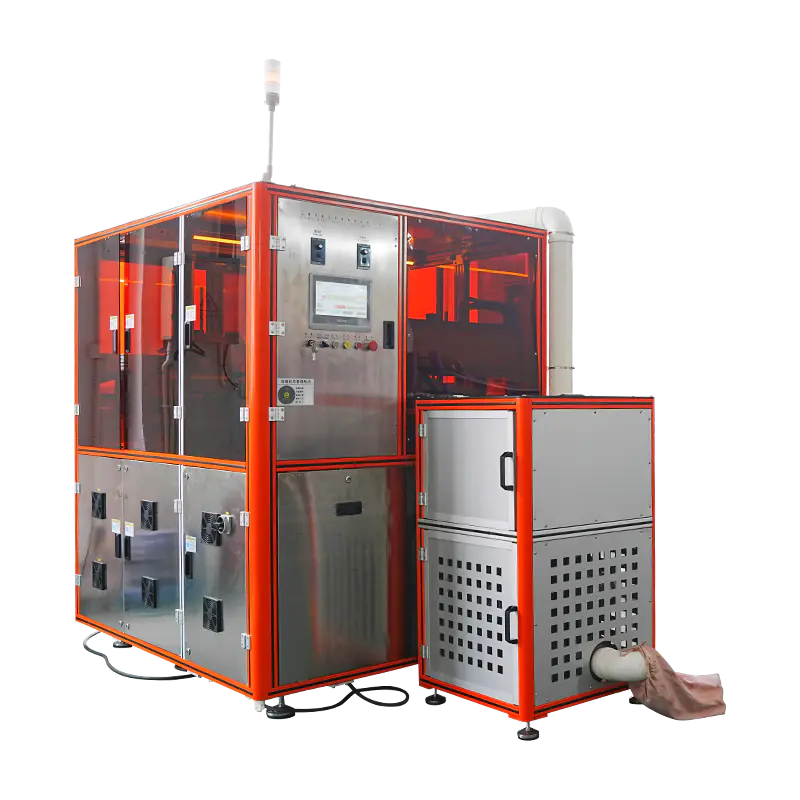
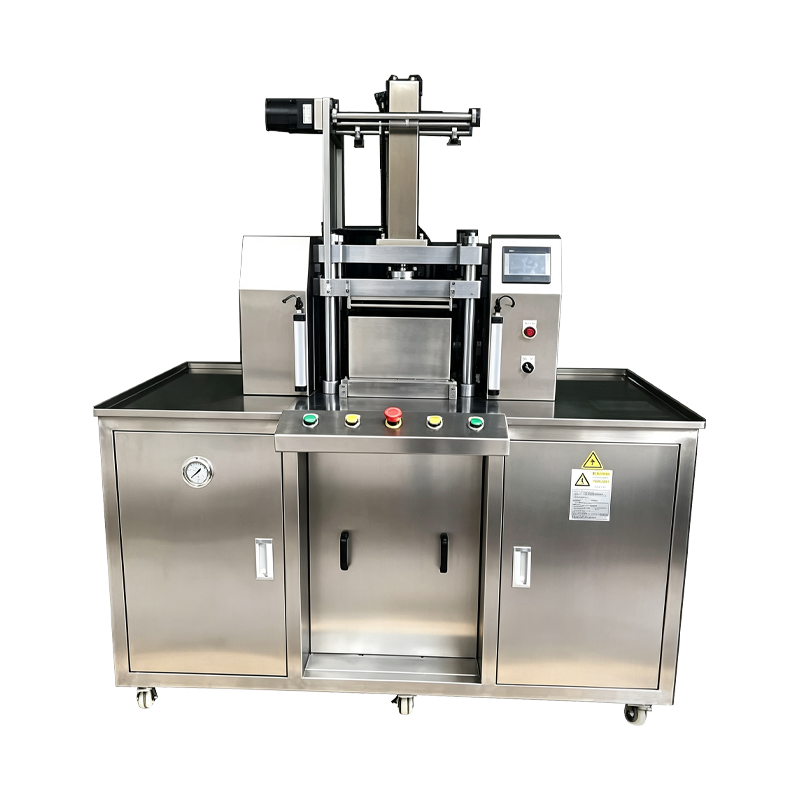
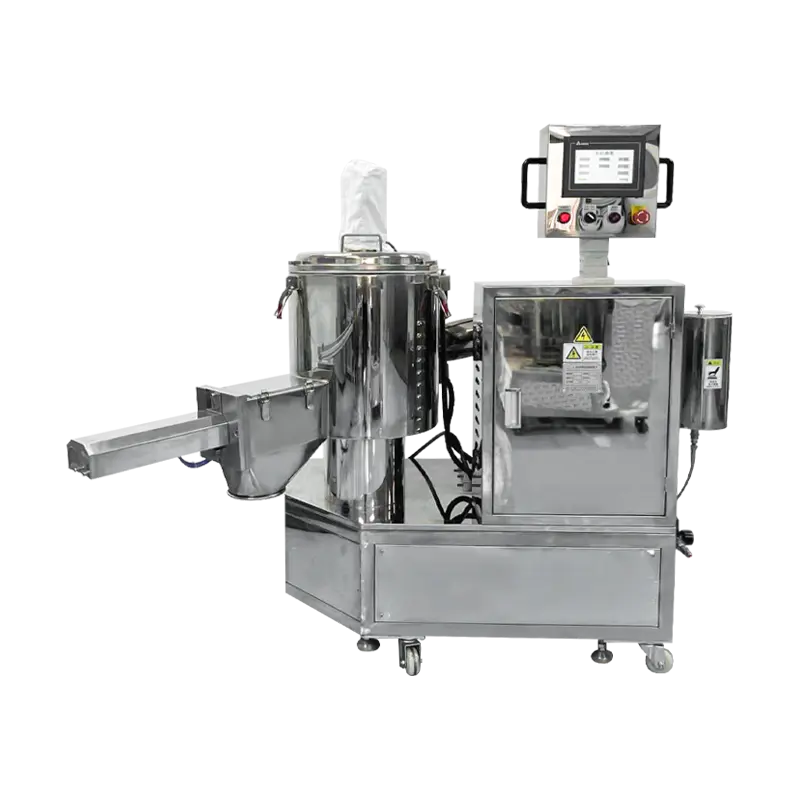
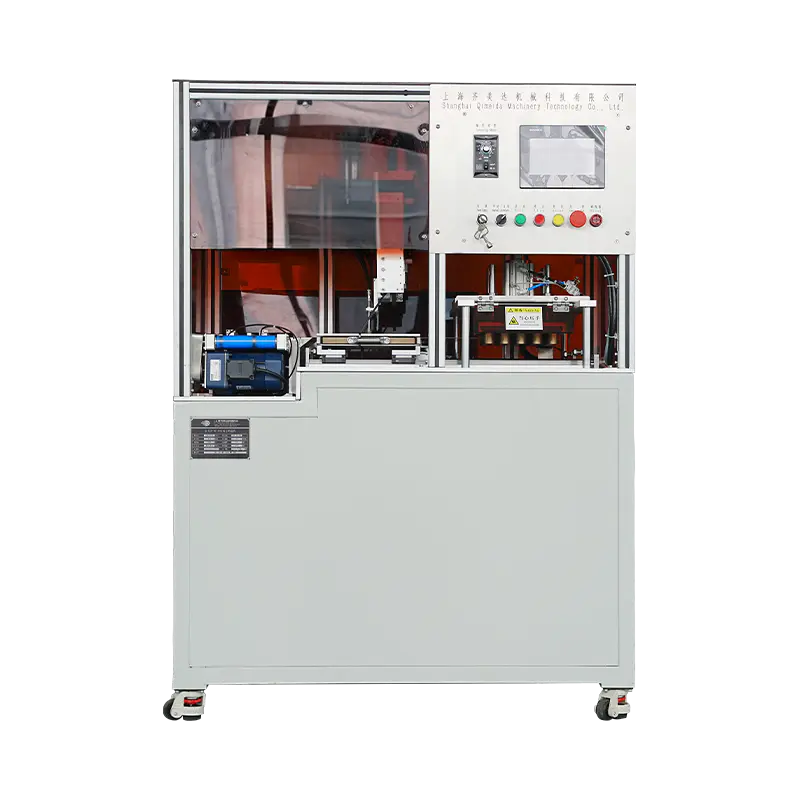
Machine de pressage rotative de poudre cosmétique
Une plate-forme rotative continue comportant plusieurs positions de pressage qui se déplacent à travers les zones de remplissage, de pressage et d'éjection sans arrêter la table. La machine est conçue pour une production soutenue de poudre cosmétique pressée, notamment de fard à paupières, de fard à joues, de fond de teint et de surligneur, avec une surveillance de la pression par position et un contrôle du processus basé sur les recettes.
Mouvement continu
La table rotative indexe pendant le pressage, de sorte que le remplissage, le compactage et le déchargement se déroulent en séquences qui se chevauchent plutôt qu'en étapes discrètes.
Contrôle du niveau de position
Chaque position de pressage comporte son propre capteur de pression, sa propre valeur de maintien et sa course d'éjection, tous adressés séparément via le système de contrôle de la machine.
Production basée sur une campagne
Les recettes peuvent être affectées à des groupes de positions afin qu'un cycle rotatif produise plusieurs SKU en parallèle pendant la durée d'une campagne de production.
Disposition des machines
Zones fonctionnelles disposées autour de la plateforme rotative.
Dosage de poudre
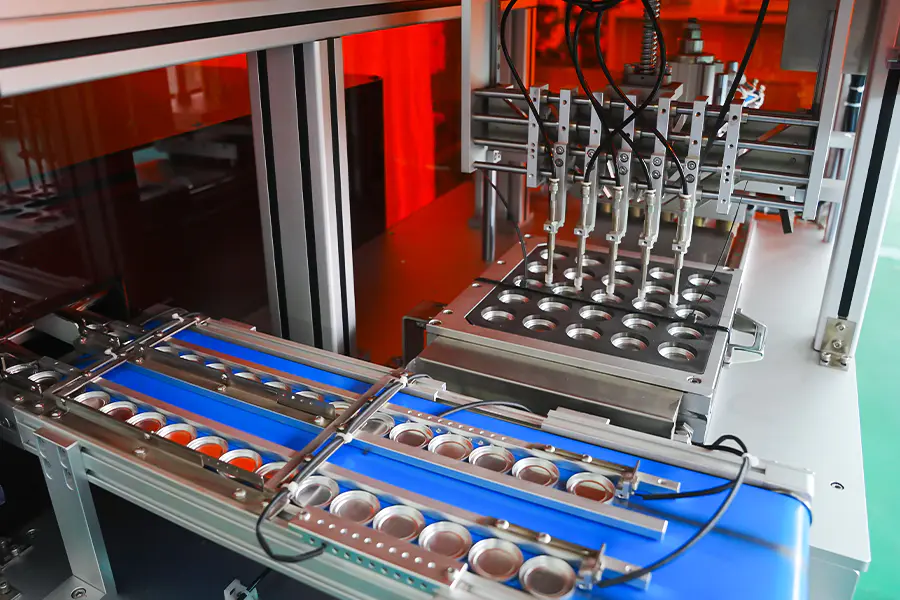
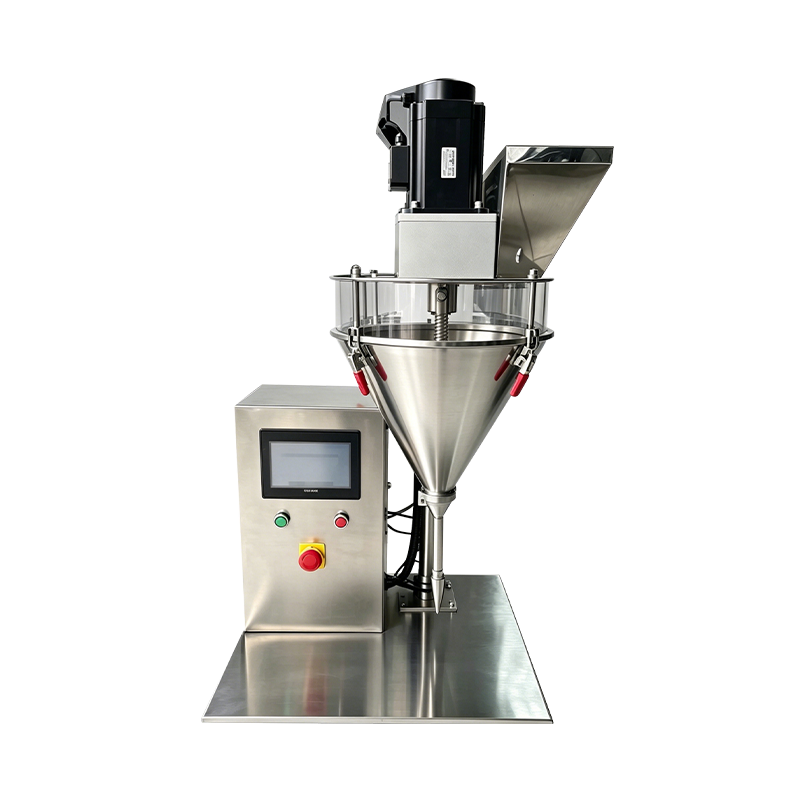
Les têtes de tarière servocommandées s'alignent sur chaque position lorsque la table tourne. Le remplissage est déclenché par des capteurs de position et le poids de la dose est vérifié via une balance de contrôle en ligne avant que la table n'avance vers la zone de pressage.
- Précision de remplissage à plus ou moins 0,04 g
- Trémie séparée par formulation
- Retour automatique du niveau de la trémie
Pressage rotatif
Les poinçons supérieur et inférieur suivent les profils de came ou de servomoteur selon la configuration. La pression est appliquée progressivement à mesure que la position se déplace dans l'arc de pressage, ce qui réduit les éclaboussures de poudre et améliore l'intégrité du gâteau.
- Plage de pression de 3 à 15 tonnes par position
- Options d'actionnement par servo ou par came
- Réglage de palier indépendant par position
Éjection et décharge
Les casseroles pressées sont soulevées de la filière par un éjecteur synchronisé et transférées vers un convoyeur de déchargement ou une unité de prélèvement et de placement. Les unités rejetées sont détournées au même poste sans interrompre la rotation de la table.
- Éjection pneumatique ou servo
- Porte de rejet liée à la position
- Compatible avec le retrait robotisé
Aperçu des spécifications
Valeurs affichées pour les configurations standards. Le nombre de positions et la plage de pression sont définis par projet.
Ajustement de la production
Où le pressage rotatif est appliqué dans la fabrication de cosmétiques.
Travaux d'ombrage à grand volume
La rotation continue convient aux longs tirages d'une seule teinte, maintenant la production stable tout au long des équipes sans les pertes de démarrage et d'arrêt que l'on trouve sur les presses à station unique.
Campagnes SKU parallèles
Les groupes de positions peuvent se voir attribuer différentes formulations ou formats de casseroles, de sorte qu'une seule plate-forme rotative produit plusieurs SKU dans la même fenêtre de production.
Casseroles compactes et de fondation
Appliqué aux poudres compactes et aux fonds de teint en poudre où une densité constante et des bords nets sont requis sur de grands volumes.
Production de composants de palettes
Les casseroles individuelles pour palettes multicolores sont pressées en groupes de positions, puis transférées vers l'assemblage en aval pour le chargement de la palette.
Lignes de fabrication sous contrat
Convient aux environnements de production desservant plusieurs marques, où le rappel de recettes par position et les rapports au niveau des lots réduisent les efforts de changement.
Pigment minéral et pressé
Utilisé pour les poudres minérales et les pigments pressés où de faibles plages de pression et des valeurs de séjour plus longues sont nécessaires pour éviter les fissures.
Référence opérationnelle
Situations rencontrées lors du pressage rotatif et les actions correspondantes.
Variation de poids entre les positions
Exécutez la routine d'étalonnage par position pour la tête de tarière concernée. Confirmez que la densité apparente de la poudre n’a pas changé entre les lots. Inspectez la vis sans fin et le baril de dosage pour déceler toute usure ou accumulation de poudre. Vérifiez la position de la balance de contrôle par rapport à une balance de référence.
L'indexation des tables s'arrête en milieu de cycle
Vérifiez l’historique des alarmes du lecteur d’indexation sur l’IHM. Inspectez la goupille de verrouillage mécanique et le capteur de position pour déceler tout débris. Vérifiez que le servomoteur ne présente aucune condition de surcharge. Confirmez que l'intervalle de lubrification des roulements de table a été respecté.
Les bords du gâteau se fissurent après avoir été pressés
Étendez la valeur de maintien pour le groupe de positions concerné. Réduisez la vitesse d’approche de la presse. Vérifiez que le jeu du poinçon et de la matrice est conforme aux spécifications. Vérifiez la teneur en humidité de la poudre, qui doit rester entre 1 et 3 pour cent.
Contamination de poudre entre les positions
Inspectez les protections de position et la surface du dessus de table pour déceler tout résidu de poudre. Vérifiez que les points d'extraction sous vide sont dégagés. Nettoyez la table de filière entre les campagnes et vérifiez que les couvercles des trémies restent fermés pendant la production.
L'éjection laisse des résidus dans la filière
Vérifiez la course d'éjection par rapport à la profondeur du plateau. Polissez le mur de la matrice et inspectez les rayures. Appliquez le lubrifiant pour matrice spécifié à l'intervalle recommandé. Confirmez que le poinçon inférieur revient complètement avant le prochain cycle de remplissage.
Intégration de ligne
Points qui affectent la façon dont la presse rotative se connecte à l'équipement environnant.
Approvisionnement en poudre en amont
La presse rotative tire à partir d'une trémie tampon alimentée par un équipement de mélange ou de transport. Les capteurs de niveau maintiennent un approvisionnement constant et évitent la famine à des vitesses de rotation élevées.
À emporter en aval
Les casseroles pressées sont déchargées sur un convoyeur ou dans une unité de prélèvement et de placement. Les signaux identifiés par la position prennent en charge le tri en aval, le chargement des plateaux ou l'assemblage des palettes.
Données et traçabilité
Les données de production au niveau du poste sont enregistrées par lot. Les enregistrements peuvent être transférés vers des systèmes MES ou ERP pour prendre en charge une documentation de qualité et une analyse du rendement.
Planification de l'entretien
Les intervalles recommandés incluent l'analyse de l'huile hydraulique toutes les 2 000 heures, l'inspection des poinçons et matrices toutes les 500 heures et l'entretien des roulements rotatifs toutes les 1 500 heures.