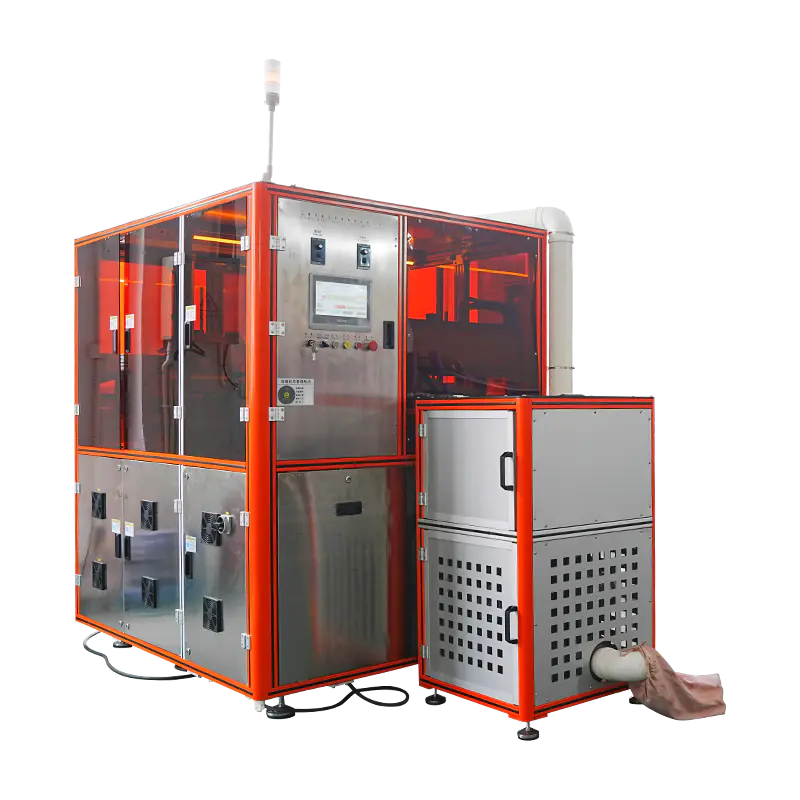
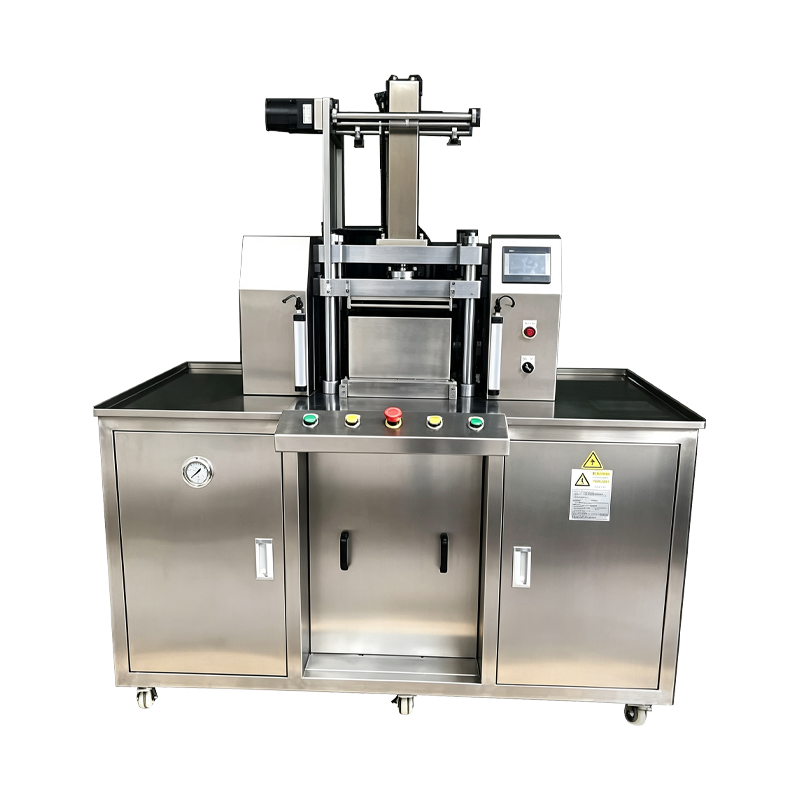
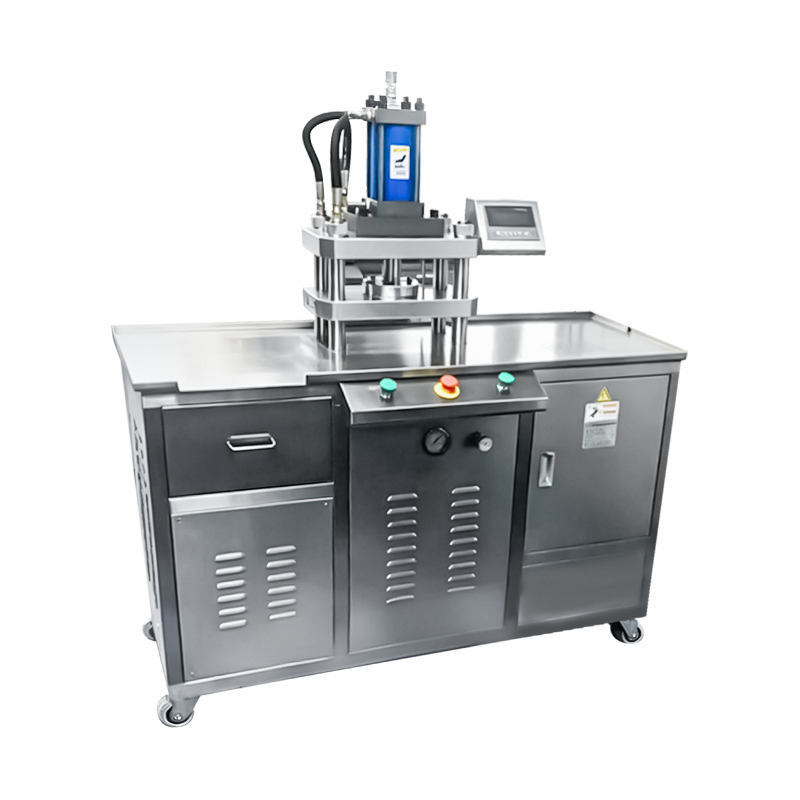
Machine de pressage de poudre cosmétique hydraulique
Une plate-forme de pressage hydraulique conçue pour compacter la poudre cosmétique libre en gâteaux et moules solides. Le circuit hydraulique délivre une force élevée avec une courbe de pression contrôlée, permettant un compactage dense de formulations résistant au pressage mécanique. La machine est appliquée à la production de fards à paupières, de fards à joues, de fonds de teint, de surligneurs et de pigments pressés où la dureté du gâteau et la finition de surface sont des paramètres contrôlés.
Livraison de force hydraulique
Un circuit hydraulique en boucle fermée maintient la pression tout au long de la course de compactage, de sorte que les formulations denses atteignent la dureté cible du gâteau sans cycles de pressage répétés.
Courbe de pression programmable
Les étapes d'approche, de compactage, de maintien et de libération sont configurées séparément sur l'IHM, permettant au profil de pressage de correspondre au comportement d'écoulement de chaque formulation.
Stabilité thermique
L'huile hydraulique est maintenue dans une plage de température contrôlée via un circuit de refroidissement et de chauffage d'huile, ce qui permet de maintenir une viscosité et une réponse en force constantes tout au long des longues périodes de production.
Forcer l'enregistrement des données
La force, la position et le temps de maintien sont enregistrés pour chaque cycle et stockés dans l'enregistrement du lot, permettant ainsi la traçabilité du processus et l'examen des écarts.
Architecture du système hydraulique
Assemblages clés qui déterminent le comportement de pressage et le contrôle du processus.
Unité de puissance
Pompe à cylindrée variable avec commande de valve proportionnelle. La pression est régulée par un retour en boucle fermée provenant d'une cellule de charge montée sur le vérin de pressage. Le réservoir d'huile comprend la filtration, la surveillance du niveau et le contrôle de la température.
Appuyer sur le bélier
Cylindre chromé dur avec mouvement guidé pour limiter la déflexion latérale sous charge. La longueur de course et la vitesse d'approche sont réglées via le système de contrôle, et le vérin peut être positionné par incréments fins pour les formats de casseroles peu profondes.
Interface d'outillage
Le poinçon supérieur, le poinçon inférieur et la matrice sont montés sur une plaque standardisée. Les jeux d'outils sont interchangeables entre les machines de même taille de châssis, et les valeurs de jeu sont documentées pour chaque format de produit.
Armoire de commande
PLC, servomoteur et relais de sécurité logés dans une armoire séparée. L'IHM assure la gestion des recettes, l'édition des courbes de pression, l'historique des alarmes et les compteurs de production. Les données peuvent être exportées via OPC UA ou CSV.
Circuit de sécurité
Protection PLd de catégorie 3 avec portes verrouillées, arrêt d'urgence à double canal et protection par barrière immatérielle à l'ouverture manuelle de chargement et de déchargement. La pression hydraulique est évacuée à chaque brèche de protection.
Données techniques
Valeurs de trame standard. La plage de force et l'outillage sont spécifiés par application.
Formulations appliquées
Types de poudres et formats de produits traités par pressage hydraulique.
Fard à paupières haute densité
Mélanges de pigments denses qui nécessitent une force soutenue pour atteindre la dureté cible. Les courbes de pression à plusieurs étages réduisent le bouchage et la fissuration des bords sur les casseroles profondes.
Fond de teint poudre
Les compacts avec une teneur plus élevée en liant bénéficient d'un temps de maintien contrôlé, ce qui permet au liant de s'écouler à travers la matrice de poudre avant d'être libéré.
Pigment pressé
Pigments lourds et mélanges minéraux pressés à faible vitesse d'approche pour limiter le déplacement de la poudre pendant la course de compactage.
Gâteaux à la poudre cuits au four
Gâteaux de grand format pressés à force modérée avec un temps de maintien prolongé pour obtenir une densité uniforme avant l'étape de cuisson.
Formats de casseroles en relief
Pans avec relief de surface pressés à vitesse d'approche réduite pour préserver les détails sur la face supérieure du poinçon.
Compacts multicouches
Les étapes séquentielles de remplissage et de pressage forment des compacts à deux ou trois couches avec une densité intercouche contrôlée.
Référence de déviation de processus
Situations courantes de pressage hydraulique et actions correctives correspondantes.
La force chute en dessous du point de consigne pendant le maintien
Vérifiez la réponse de la vanne proportionnelle et confirmez le point zéro de la cellule de pesée. Inspectez la température de l’huile hydraulique, qui doit rester dans la plage de 35 à 50 degrés Celsius. Vérifiez la précharge de l'accumulateur et inspectez le réglage de la décompression par rapport au dossier de la machine.
La dureté du gâteau varie selon les cycles
Confirmez que la valeur du temps de maintien n'a pas dérivé dans la recette active. Vérifiez la cohérence du poids de remplissage via la balance de contrôle en ligne. Inspectez la face supérieure du poinçon pour détecter toute accumulation de poudre, ce qui modifierait l'espace de compactage efficace.
La température de l'huile dépasse la bande de fonctionnement
Vérifiez le débit du refroidisseur d'huile et confirmez que le circuit de refroidissement n'est pas bloqué. Inspectez le niveau du réservoir et faites l'appoint avec la qualité d'huile spécifiée. Réduisez temporairement la fréquence de cycle si la température ambiante est supérieure à la plage de conception et vérifiez la lecture du capteur de température par rapport à un instrument de référence.
L'éjection laisse le plateau placé dans la filière
Vérifiez que la course d'éjection correspond à la profondeur de matrice pour l'ensemble d'outils actuel. Inspectez la plaque d’éjection pour déceler toute usure ou tout mauvais alignement. Confirmez le retour complet du poinçon inférieur avant la prochaine étape de remplissage et vérifiez la pression hydraulique au niveau du circuit d'éjection.
Le mouvement du bélier n’est pas fluide
Inspectez les rails de guidage pour déceler toute contamination et vérifiez la lubrification. Vérifiez la surface de la tige du vérin pour déceler des rayures. Vérifiez que la vanne proportionnelle ne colle pas et examinez l'historique des alarmes pour détecter tout pic de pression enregistré pendant la course.
Alarme hydraulique pendant le cycle
Lire le code d'alarme sur l'IHM et vérifier le capteur associé. Vérifiez le niveau d'huile, la pression différentielle du filtre et la température. Confirmez que le circuit d'arrêt d'urgence est fermé et réinitialisez l'alarme sur le panneau de commande avant de reprendre la production.
Notes de déploiement
Facteurs qui affectent l'installation, le fonctionnement et les performances à long terme.
Exigences de la fondation
La machine nécessite un sol plat avec une isolation contre les vibrations conçue pour la force de pression maximale. Les points d'ancrage sont spécifiés dans le plan d'installation pour limiter la flèche sous charge.
Sélection d'huile hydraulique
La qualité de l'huile est sélectionnée en fonction de la plage de température ambiante sur le site d'installation. La qualité spécifiée est enregistrée dans le manuel d'entretien et doit être utilisée lors des appoints et des vidanges d'huile.
Stockage d'outillage
Les jeux de poinçons et de matrices doivent être stockés dans des racks dédiés avec un revêtement protecteur. Les conditions de stockage et les procédures de manipulation sont documentées pour préserver l'état de surface entre les campagnes de production.
Intervalles d'entretien
Le calendrier recommandé couvre l'analyse de l'huile toutes les 1 500 heures, le remplacement du filtre toutes les 2 000 heures, l'inspection des poinçons et matrices toutes les 500 heures et l'étalonnage des cellules de pesée tous les 12 mois.