Dans une usine OEM de cosmétiques à Guangzhou, 12 % des compacts de poudre pressée étaient rejetés en raison d'écailles sur les bords et de couleur marbrée. Les plateaux situés près de la porte du four ont fini de sécher en 90 minutes, tandis que les plateaux situés à l'arrière du même lot ont mis 140 minutes. Ce déséquilibre est un signe avant-coureur clair d’une étape de séchage incontrôlée, et c’est exactement le problème que les étuves de séchage à circulation résolvent sur les lignes automatisées de poudre pressée.
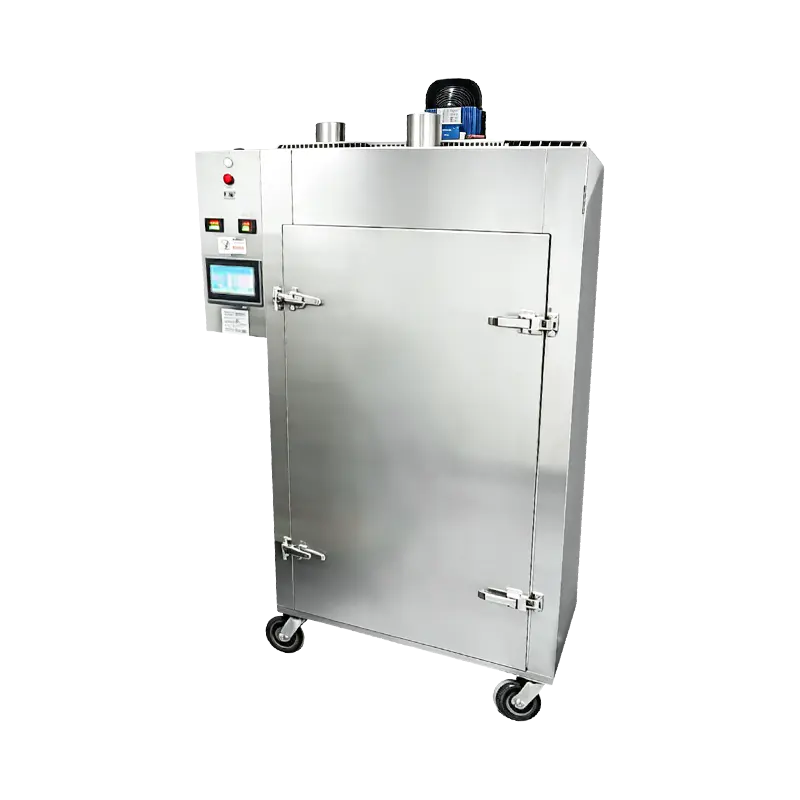
Une étuve de séchage à circulation est une unité de traitement thermique à air pulsé qui fait recirculer en continu l'air conditionné à travers la chambre de séchage pour maintenir la température et l'humidité uniformes dans chaque position du plateau.
Qu'est-ce qu'un four de séchage à circulation et pourquoi la poudre pressée en a-t-elle besoin ?
Une étuve de séchage à circulation est une unité de traitement thermique à air pulsé qui fait recirculer en continu l'air conditionné à travers la chambre de séchage, maintenant les différences de température d'un plateau à l'autre à environ 2 à 3 degrés Celsius. Lorsque les compacts de poudre fraîchement pressés quittent la station de compression, ils contiennent encore des solvants résiduels ou de l'humidité qui doivent être éliminés avant que les bacs puissent être étiquetés et emballés. Les fours à air chaud statiques reposent sur la convection naturelle, qui crée des zones chaudes près des éléments chauffants et des zones froides près de la porte et de l'échappement. Une étuve de séchage à circulation utilise des turbines motorisées et un chemin d'air canalisé pour pousser l'air conditionné uniformément sur chaque plateau, ce qui rend le taux de séchage prévisible lot après lot.
Fours à air chaud statiques versus fours de séchage à circulation pour des paramètres de traitement clés. | Paramètre | Four à air chaud statique | Four de séchage à circulation |
| Répartition de la température sur les plateaux | 8 à 12 degrés Celsius | 2 à 3 degrés Celsius |
| Variation du temps de séchage entre les plateaux | 30 à 50 pour cent | 5 à 10 pour cent |
| Mouvement de l'air | Convection naturelle uniquement | Recirculation forcée et canalisée |
| Différence d'humidité entre les plateaux | Jusqu'à 2,0 pour cent | En dessous de 0,5 pour cent |
Chaque augmentation de 5 degrés Celsius de l'écart de température d'un plateau à l'autre se traduit par des différences mesurables dans le débit du liant, l'état de surface et la dureté compacte finale.
La distribution uniforme de l'humidité commence par l'air pulsé, pas par la chaleur seule
Les étuves de séchage à circulation éliminent l'humidité de la poudre pressée à un rythme uniforme car l'air forcé atteint le haut, le bas et les bords de chaque casserole à la même vitesse et à la même température. Dans un compact de poudre pressée, la phase liquide qui transporte le liant, le pigment et la charge doit s'évaporer uniformément. Lorsque la surface sèche plus rapidement que l'intérieur, une peau se forme et emprisonne le solvant en dessous, produisant des cratères ou des noyaux mous qui s'effondrent lors de l'inspection finale. La circulation forcée brise la couche limite statique au-dessus du lit de poudre et accélère l'évaporation à l'échelle microscopique, de sorte que chaque compact se retrouve avec une dureté constante de son centre jusqu'à son bord.
Comportement statique du four
- L'air chaud monte et s'accumule près du haut de la chambre
- Les plateaux côté porte restent plusieurs degrés plus frais
- Le dépouillement de la surface emprisonne le solvant sous le lit de poudre
- La variation d'humidité au sein d'un lot atteint 2 pour cent
Comportement du four à circulation
- L'air canalisé atteint chaque plateau à la même vitesse
- La chambre pleine reste dans une bande de 2 à 3 degrés Celsius
- L'évaporation se déroule uniformément sur le lit de poudre
- La variation d'humidité au sein d'un lot reste inférieure à 0,5 pour cent
L’objectif opérationnel est un différentiel d’humidité d’un plateau à l’autre inférieur à 0,5 pour cent. Les fours statiques fonctionnent généralement à quatre fois ce niveau.
L'activation du liant dépend de gradients de température prévisibles
Les liants en poudre pressée, notamment le stéarate de magnésium, le stéarate de zinc et le squalane, ne sont activés complètement et uniformément que lorsque chaque plateau du four subit le même profil de chauffage. À mesure que la température augmente, les particules de liant se ramollissent et se répartissent sur les particules de pigment et de charge, créant ainsi le film qui lie le compact pendant le pressage. Les plateaux qui chauffent font trop fondre leurs liants et donnent des compacts cassants. Les plateaux qui fonctionnent à froid laissent les liants sous-activés et produisent des surfaces crayeuses qui s'effritent sous une légère pression. La plage de température étroite d'une étuve de séchage à circulation permet aux équipes de production de définir une température cible pour les plateaux et d'être sûre que l'ensemble du lot l'atteindra en quelques minutes d'intervalle.
- En dessous de la bande optimale : film de liant incomplet, surface poudreuse, faible résistance au compactage
- À l’intérieur de la bande optimale : formation de film uniforme, résistance maximale à l'écrasement, finition lisse
- Au-dessus de la bande optimale : migration de liant vers la surface, finitions collantes, bords cassants
L'activation constante du liant fait la différence entre un bac à poudre pressée qui survit au transport international et un autre qui s'effrite dans la main du consommateur.
Réduction mesurable des défauts de fissuration, d'écaillage et de marbrures
Les fabricants qui remplacent les fours statiques par des fours de séchage à circulation signalent une réduction de 20 à 30 pour cent du total des défauts de poudre pressée, avec les gains les plus importants en matière de fissuration des bords et de marbrures de couleur. Le mécanisme est simple : lorsque l’humidité est évacuée uniformément et que les liants prennent de manière prévisible, les défauts apparus lors de la phase de séchage disparaissent pour la plupart. Les fissures sur les bords diminuent car le bord de la casserole n'est plus plus sec ou plus humide que le centre. Les marbrures disparaissent car aucun pigment ne sèche plus vite que son voisin ; un flux d'air uniforme empêche la séparation des couleurs produite par une évaporation inégale.
Taux de défauts sur une ligne de poudre pressée : four statique versus four de séchage à circulation
Four à air chaud statique Four de séchage à circulation
Fissuration des bords 8% 2,5%
Marbrures de couleur 5% 1,5%
Cratères superficiels 3,5% 1%
Total des rejets 12% 4%
Dans les essais de production OEM documentés, le total des rejets a chuté de 12 pour cent à 4 pour cent après le changement, soit une réduction des deux tiers des rebuts.
L'efficacité énergétique et les cycles plus courts réduisent le coût par lot
Étant donné que les étuves de séchage à circulation réutilisent l'air chauffé au lieu de l'évacuer dans la pièce, elles consomment 20 à 35 % d'énergie en moins tout en réduisant le temps de séchage de 15 à 40 %. Le chemin de recirculation renvoie de l'air chaud et sec vers les éléments chauffants, de sorte que le four effectue le même travail avec une fraction de l'apport d'énergie d'une conception à passage unique. Dans le même temps, les directeurs d’usine n’ont plus besoin de retenir un lot jusqu’à ce que le plateau le plus lent sèche. Le cycle de séchage total est raccourci et une ligne traitant 20 000 compacts par équipe gagne en capacité supplémentaire sans occuper un mètre carré supplémentaire de surface au sol.
20 à 35% consommation d'énergie réduite par lot
15 à 40% cycles de séchage plus courts
5 à 10% écart de temps de séchage entre les plateaux
20% capacité de ligne supplémentaire par quart de travail
Une réduction de 25 pour cent de la durée du cycle de séchage ajoute environ un lot complet de compacts de poudre pressée à un quart de travail de huit heures, sans main d'œuvre supplémentaire.
Comment spécifier un four de séchage à circulation pour la poudre pressée
Lors de l'évaluation d'une étuve de séchage à circulation pour une ligne de poudre pressée, les équipes d'ingénierie doivent donner la priorité à quatre spécifications : le volume d'air par volume de chambre, l'uniformité de la température, la densité de chargement des plateaux et les profils de séchage programmables. Des fournisseurs tels que Shanghai Qimeida Machinery Technology Co., Ltd. construisent des lignes de pressage de poudre entièrement automatisées et adaptent régulièrement les étuves de séchage à circulation aux formulations des clients, aux tailles de plateaux et aux objectifs de production. Un processus de spécification pratique suit quatre étapes.
- Mesurez l'écart de lot actuel. Enregistrez les températures des plateaux à plusieurs positions de chambre dans votre four existant pendant au moins une semaine de production complète.
- Définissez la cible d’humidité. L'humidité de l'alimentation en poudre, la composition du liant et la profondeur de la cuve déterminent la courbe de séchage que le four doit suivre.
- Faites correspondre le flux d’air à la géométrie du panoramique. Confirmez que la disposition des conduits dirige l’air sur la surface du bac plutôt que autour du périmètre de la chambre.
- Nécessite des profils programmables à plusieurs étages. Les étapes de rampe, de maintien et de refroidissement protègent les pigments et les liants sensibles à la chaleur des chocs thermiques.
Une étuve de séchage à circulation correctement spécifiée rembourse généralement son coût d'investissement grâce à la seule réduction des défauts en 12 à 18 mois sur une ligne à deux équipes.
Foire aux questions sur les étuves de séchage à circulation
T1. Combien de temps les compacts de poudre pressée mettent-ils généralement à sécher dans une étuve à circulation ?
Les cycles de séchage typiques vont de 60 à 180 minutes, en fonction de la profondeur du plateau, de la densité des pigments et de la formulation du liant. Les fours de séchage à circulation réduisent ce temps de 15 à 40 % par rapport aux fours statiques, car l'air en mouvement élimine l'humidité de la surface de la poudre beaucoup plus rapidement que la convection naturelle.
Q2. Une étuve de séchage à circulation peut-elle gérer différentes formulations de poudre ?
Oui, à condition que le four soit équipé d'un contrôleur programmable avec des profils de séchage à plusieurs étapes. Une poudre libre riche en pigments peut nécessiter une lente rampe de basse température, tandis qu'un compact à base de cire tolère une température de maintien plus élevée. Le même four peut exécuter les deux profils en séquence sur différents lots.
Q3. Quelle est la température de séchage optimale pour la poudre pressée ?
La plupart des formules en poudre pressée sèchent mieux entre 55 et 75 degrés Celsius. Des températures plus élevées font fondre excessivement les liants et provoquent une migration des pigments ; des températures plus basses laissent un solvant résiduel qui affaiblit le compact. L'optimum exact dépend du système de liant présent dans la formule.
Q4. Comment une étuve de séchage à circulation se compare-t-elle au séchage sous vide pour poudre pressée ?
Le séchage sous vide convient aux formules sensibles aux solvants, mais entraîne un coût d'investissement plus élevé et une rotation des lots plus lente. Pour les poudres pressées standard de talc, de pigments et de liants, le séchage par circulation offre une qualité finale équivalente pour environ la moitié du coût de l'équipement et avec des cycles plus rapides.
Tous les chiffres de cet article sont des données de chaîne de production provenant des installations OEM de poudre pressée ; les résultats exacts dépendent de la formulation, du chargement du plateau et des conditions ambiantes.