Équipement clé pour une ligne complète de fabrication de poudre cosmétique : Guide 2026
Time: Sep 05, 2026
Planifier une ligne de production de poudre pressée, pour fond de teint, fard à joues, fard à paupières ou poudre bronzante, est un exercice de capacité avant d'être un exercice de machinerie. Vous commencez avec un rendement cible en casseroles par minute, puis remontez chaque étape du processus pour définir la chaîne d'équipement. Une ligne qui semble complète sur le papier, mais dont le débit ne correspond pas, maintiendra la presse inactive pendant que le mélangeur l'affamera.
Une ligne complète de fabrication de poudre cosmétique comprend sept étapes : pesée des matières premières, prémélange, pulvérisation, mélange, remplissage des casseroles, pressage et finition. Un équipement manquant ou sous-dimensionné à une étape donnée crée des pertes mesurables, notamment des temps de cycle plus lents, des taux de rejet plus élevés, une manipulation manuelle plus importante et une qualité de produit incohérente. Ce guide identifie les équipements clés de chaque étape, avec des spécifications pratiques pour planifier une ligne équilibrée.
Qu’est-ce qui appartient à une ligne complète de production de poudre cosmétique ?
Chaque ligne de poudre pressée suit la même logique de processus, vous pouvez donc planifier l'équipement en fonction de la séquence de processus plutôt qu'en fonction de produits individuels.
| Scène | Équipement de base | Spécification typique | Effet sur la ligne |
| 1. Pesée | Station de dosage et de pesée automatique | /- Précision de 2 g sur les micro-ingrédients | Empêche les rejets de lots |
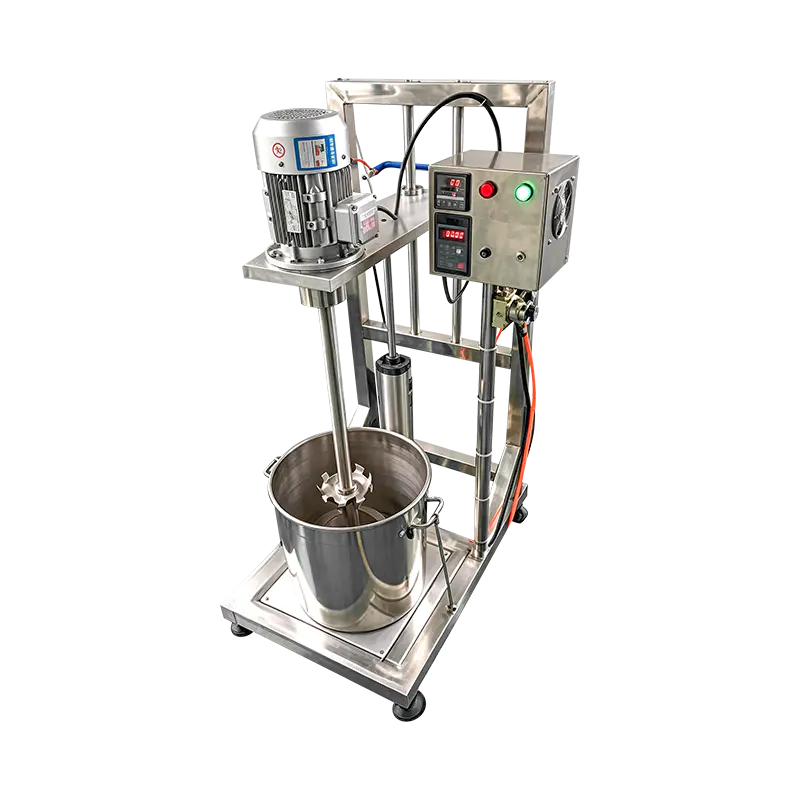
| 2. Prémélange | Mélangeur à ruban ou mélangeur à haut cisaillement | Volume utile de 100 à 500 L | Dispersion uniforme des pigments |
| 3. Pulvérisation | Broyeur à jet d'air ou broyeur à broches | Taille moyenne des particules de 15 à 25 microns | Pressage doux, faible casse |
| 4. Mélange | Mixeur en V ou mixeur conique | Lot de 200 à 1 000 L | Consistance finale de la couleur |
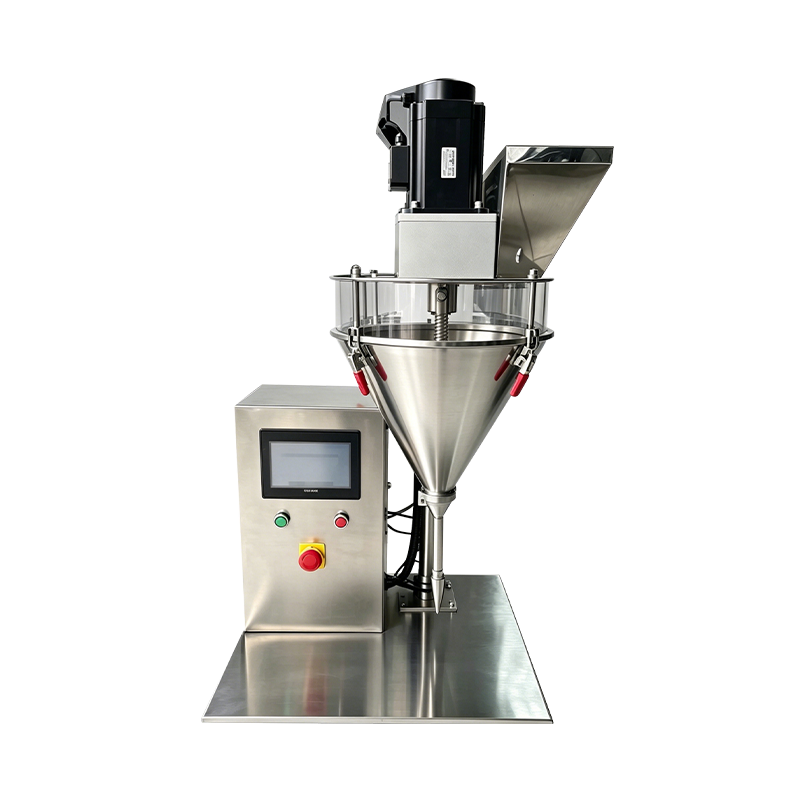
| 5. Remplissage du moule | Machine de remplissage de poudre multi-têtes | 40 à 60 casseroles par minute | Poids de remplissage stable |
| 6. En appuyant sur | Presse à poudre à tourelle hydraulique | Force de pressage de 5 à 15 tonnes, multi-empreintes | Rendement élevé, moins de fissures |
| 7. Finition | Convoyeur de dépoussiérage, d'essuyage, de montage | En ligne avec la presse | Présentation produit épurée |
Une ligne n’est aussi solide que son étape de pulvérisation et de mélange. Si la poudre atteint la presse avec une taille de particule incohérente, aucun réglage de la presse ne peut réparer les fissures, la texture rugueuse ou les stries de couleur qui en résultent.
Équipement de mélange et de réduction de taille : la base de la qualité
C'est lors du prémélange que la qualité de la formulation est décidée. Un mélangeur à ruban de 500 litres réalise un lot de fond de teint en huit à douze minutes, et le niveau de cisaillement qu'il applique détermine la dispersion uniforme des pigments et des liants.
- Mélangeur à ruban : mélange doux pour l'uniformité des couleurs tout en préservant la structure des pigments.
- Mélangeur à haut cisaillement : dispersion plus rapide pour les pigments hydrophobes et plus difficiles à mouiller.
- Broyeur à jet d'air : réduit la taille des particules entre 15 et 25 microns sans accumulation de chaleur.
- Broyeur à broches : une alternative économique qui ajoute un peu de chaleur, idéale pour les formules stables.
- Tamis ou tamis : élimine les particules surdimensionnées et les corps étrangers avant le remplissage.
La taille des particules est la variable la plus contrôlable entre le mélange et le pressage. Les poudres compactes se pressent généralement bien à un d50 de 20 à 30 microns. En dessous de 10 microns la poudre s'agglomère ; au dessus de 60 microns la texture devient visible sur le gâteau pressé.
Remplissage et pressage des casseroles : le cœur de la ligne
Le remplissage des bacs dose le volume exact de poudre dans chaque bac, et la presse à poudre convertit ce remplissage en vrac en un compact avec une dureté et une finition de surface définies.
Presse à poudre à tourelle
Conception rotative multi-cavités fonctionnant de 40 à 60 casseroles par minute. L'alimentation continue maintient la ligne en mouvement et convient aux volumes annuels supérieurs à 5 à 10 millions de casseroles. La force de presse varie généralement de 6 à 15 tonnes en fonction de la densité compacte requise.
Presse à station unique
Produit 8 à 15 casseroles par minute avec des changements d'outillage en quelques minutes. Un coût d'investissement réduit et une flexibilité élevée en font le choix idéal pour les lots de développement, les tirages courts et les changements de couleur fréquents.
- Réglez la profondeur de remplissage et confirmez le poids de remplissage cible sur le doseur.
- Ajustez la vitesse de déplacement du poinçon pour éviter que la poudre ne s'envole pendant la compression.
- Réglez la force de compression et le temps de séjour en fonction de la dureté de la formule.
- Ajustez la vitesse d’éjection pour éviter l’écaillage des bords et le broutage de la surface.
Une presse à tourelle à 10 cavités fonctionnant à six cycles par minute produit 60 moules par minute, soit environ 28 000 moules sur une période de huit heures. Ce rythme nécessite des stations de remplissage, d’inspection et d’emballage adaptées à la même vitesse.
Équipement auxiliaire qui maintient une ligne de poudre stable
Les systèmes auxiliaires apparaissent rarement dans les diagrammes de ligne, mais ils améliorent la disponibilité et la qualité des produits plus que n'importe quelle machine de production unique.
- Collecte de poussière antidéflagrante : capture la poudre fine, réduit le risque d'explosion et permet la récupération des matériaux.
- Contrôle de l'humidité : maintient la zone d'emballage en dessous de 50 à 55 % d'humidité relative pour protéger les matières premières hygroscopiques.
- Alimentation en air comprimé : alimente les actionneurs pneumatiques et alimente le nettoyage par soufflage des cuves moulées.
- Mise à la terre statique et ionisation : empêche la charge statique de provoquer une dérive du poids de remplissage et une adhérence de la poudre.
- Station de nettoyage lavable sur place : réduit le temps de changement entre les couleurs et les formules.
Équipement de contrôle qualité et contrôles de tolérance
L'équipement de contrôle qualité fonctionne à l'intérieur de la ligne et non dans un laboratoire séparé. Les contrôles en ligne détectent les défauts avant qu'ils ne s'accumulent dans la trémie ou n'atteignent la station d'emballage.
| Gare du Québec | Mesure | Tolérance typique |
| Vérifier la peseuse | Poids de remplissage | /- 2 pour cent de l'objectif |
| Capteur de fissures et d'éclats | Intégrité des surfaces | Inspection en ligne à 100 pour cent |
| Détecteur de métaux | Contamination ferreuse et non ferreuse | En dessous de 0,7 mm ferreux, en dessous de 1,2 mm inoxydable |
| Testeur de dureté | Dureté compacte | Force d'indentation de 3 à 8 kg, échantillonnée |
Une ligne bien équipée maintient le taux de rejet en dessous de 1,5 pour cent. Avec le contrôle qualité en ligne, vous pouvez retracer chaque rejet jusqu'à une station spécifique au lieu de réduire des lots de production entiers.
Dimensionner la ligne en fonction de votre objectif de production
La sélection des équipements commence par l'objectif de production annuel et non par une brochure de la machine. Des fabricants tels que Shanghai Qimeida Machinery Technology Co., Ltd. créent des solutions automatisées de pressage de poudre adaptées à la gamme de produits et à la capacité d'un client.
5-15 tonnes
Plage de force de pression typique pour les cosmétiques en poudre compacte
40-60
Plage de rendement en casseroles par minute pour une presse à tourelle de taille moyenne
28 800
Casseroles par quart de huit heures à 60 casseroles par minute
<1,5%
Taux de rejet de ligne cible avec contrôle qualité en ligne complet
Part d’investissement typique par groupe d’équipements dans une ligne complète de fabrication de poudre.
Presse à poudre
32%
Système de remplissage de casseroles
18%
Mélange et réduction de taille
16%
Auxiliaire et dépoussiérage
14%
CQ et inspection
10%
Assemblage et emballage
10%
Investir judicieusement signifie équilibrer le budget de la presse par rapport au budget de mixage et de fraisage. La presse décide du rendement, mais le mélangeur et le broyeur décident si le produit est commercialisable. Définissez d’abord la taille des particules et les spécifications d’humidité, puis adaptez la capacité de pressage à l’objectif de production.
FAQ : Équipement de fabrication de poudre cosmétique
Voici les questions les plus fréquemment posées par les chefs d’usine et les équipes de projet lors de la planification d’une ligne de fabrication de poudre pressée.
Pour la plupart des nouvelles lignes, une capacité tampon de 15 à 20 pour cent au-dessus de l'objectif annuel absorbe les changements de couleur, les arrêts de maintenance et la croissance future des produits.
Quelles machines composent une ligne de fabrication de poudre cosmétique ?
Une ligne complète comprend une station de pesée, un mélangeur à ruban ou à cisaillement élevé, un broyeur à jet d'air ou à broches, un tamis, un remplisseur de bacs multi-têtes, une presse à poudre hydraulique, un convoyeur de finition, une trieuse pondérale, un détecteur de métaux et un système de dépoussiérage.
Qu’est-ce qui fait craquer ou s’effriter la poudre pressée ?
La fissuration est généralement due à une taille de particule grossière ou incohérente, à une faible teneur en liant ou à un cycle de presse avec un temps de séjour insuffisant. La vitesse d’éjection compte également car une éjection trop rapide déchire les bords du gâteau. La correction de la courbe de mouture et l'ajustement du cycle de presse résolvent la plupart des cas.
Comment choisir entre une presse à tourelle et une presse monoposte ?
Choisissez une presse à tourelle lorsque le volume annuel dépasse environ 5 à 10 millions de plaques et que les changements de produits sont peu fréquents. Choisissez une presse monoposte pour les lots de développement, les petits tirages et les changements de couleur fréquents, puis passez à la capacité tourelle une fois la formule verrouillée.
Comment calculer la capacité de ligne dont vous avez besoin ?
Travaillez à rebours à partir du volume cible annuel divisé par les jours de fonctionnement et les heures de travail pour obtenir les casseroles requises par minute. La presse définit ce débit, la taille du lot de mélangeur doit maintenir l'alimentation, et les stations de remplissage et de contrôle qualité doivent suivre le rythme. Ajoutez un tampon de 15 à 20 pour cent pour les changements de couleur et l'entretien.
NOUVELLES recommandées :
Qualité des poudres pressées dans la fabrication de cosmétiques : explication des facteurs clés
Comment construire une ligne de production efficace pour les cosmétiques en poudre pressée
Défis du traitement des poudres dans la fabrication de cosmétiques et comment les relever
Principaux avantages des équipements automatisés de manipulation de poudre dans la fabrication de cosmétiques
Comment les presses à poudre compactes optimisent la fabrication de cosmétiques en petits lots
Comment les machines de chargement de casseroles entièrement automatiques améliorent les lignes de pressage de poudre cosmétique
Produits associés
Copyright© Shanghai Qimeida Machinery Technology Co., Ltd. Tous droits réservés.
Fabricants de machines cosmétiques professionnelles personnalisées
